ENGINEERING CASE · 5 NOVEMBER 2026 · OMNITECHS
Eerst beoordelen, dan 3D-printen: een montagebeugel opnieuw ontworpen
Een STL-bestand kan printbaar zijn en toch een ongeschikt onderdeel opleveren. Een dunne verbinding, ongunstige laagoriëntatie of langdurige warmte kan pas bij gebruik een probleem worden. Daarom kijken we bij OmniTechs vóór productie naar het bestand én naar wat het onderdeel moet doen. De eerste beoordeling en het advies brengen we niet apart in rekening.
Je bestelt een bruikbaar onderdeel, geen stapel printuren
Als we een probleem herkennen, melden we dat voordat de serie wordt geprint. We leggen uit wat het betekent en bespreken een passende oplossing. Wil je dat we het ontwerp aanpassen, dan stemmen we die wijzigingen vooraf met je af. Bij de beugel in dit artikel voerden we de beoordeling, het advies en de overeengekomen ontwerpaanpassingen zonder aparte vergoeding uit.
Die werkwijze is onze keuze: relevante problemen bespreekbaar maken terwijl er nog iets te veranderen valt. Soms is een andere printstand voldoende. Soms is een dikkere verbinding, ander materiaal of een andere productiemethode verstandiger. En als de beschikbare gegevens geen betrouwbare conclusie toelaten, zeggen we dat ook.
De opdracht: 50 sets voor het monteren van apparatuur
Voor een serie van 50 complete sets, samen 100 onderdelen, onderzochten we een montagebeugel voor apparatuur in een rack. Er waren beelden van een beschadiging en vragen over dunne wanden en verbindingen. Later kwam een belangrijke gebruiksvoorwaarde erbij: in de kast kon de temperatuur ongeveer 50 °C bereiken.
De opdrachtgever had bij een eerdere uitvoering met 30% infill praktisch vastgesteld dat het onderdeel tijdens de montage niet meer doorzakte. Dat was waardevolle gebruiksinformatie. Het was nog geen langdurige proef met belasting en warmte. We namen beide feiten mee, zonder van een geslaagde montage een levensduurclaim te maken.
Eerst de verbinding verbeteren, dan de slicer instellen
Een hogere infill vult de binnenkant van de bestaande vorm dichter op. Het maakt een onbedoelde spleet niet dicht en verandert de richting van de lagen niet. Daarom bekeken we eerst hoe de krachten door de beugel naar de bevestiging lopen.
In V6 sloten we de onderzochte spleten, maakten we de rib ongeveer 3,2 mm dik in plaats van circa 2,2 mm en voegden we afrondingen toe bij overgangen. Die fillets maken de geometrische overgang geleidelijker. De beoogde verbetering is een doorlopende verbinding met meer doorsnede en minder abrupte hoeken. Hoe groot de winst in de werkelijke print is, moet een geschikte proef uitwijzen.
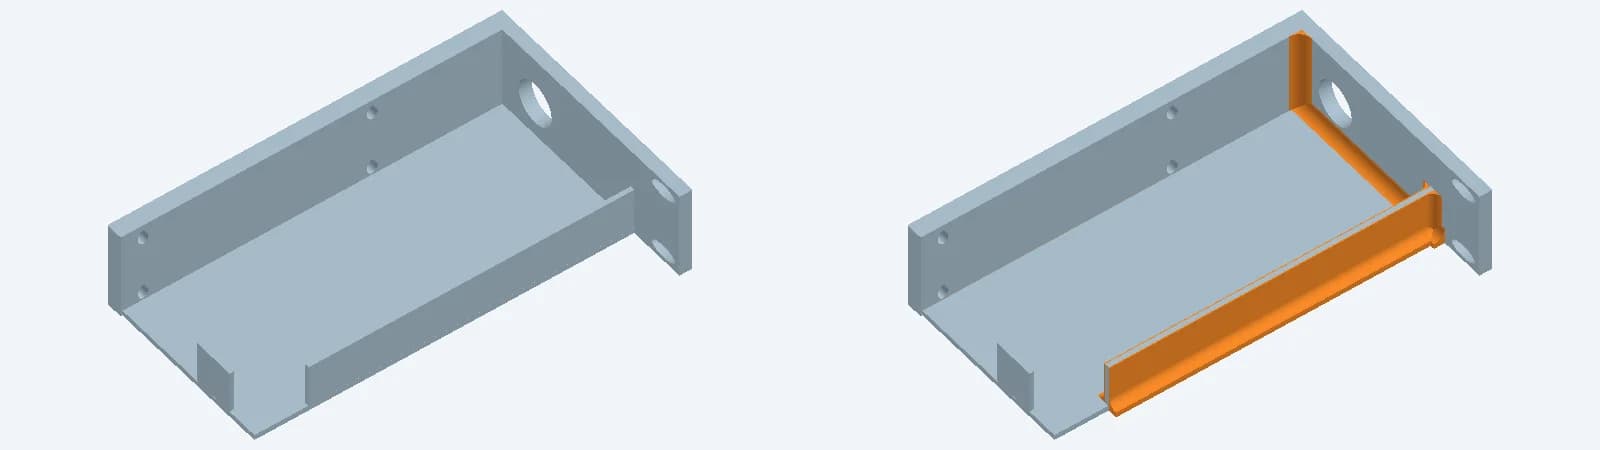
We bekeken ook de plaatsing op de printer. De rechter V6-beugel werd op ware schaal gekanteld ingedeeld voor de A1 mini; de linker beugel werd voor de P1S voorbereid. Daarmee zijn plaatsing en productietijd concreet, maar een passende bouwplaat bewijst nog geen draagvermogen.
Wat een berekening ons wel en niet vertelde
Voor de eerste mechanische analyse gebruikten we een expliciet scenario: 2 kg totale massa, waarvan één beugel 60% draagt. Dat is ongeveer 11,8 N verticale kracht op die beugel. De massa en verdeling waren aannames voor de analyse, geen gemeten eigenschappen van de complete installatie.
De analyse hielp om vervorming en belaste gebieden te onderzoeken. Het vereenvoudigde model behandelde de beugel als een massief, gelijkmatig materiaal. De maasverfijning was nog niet voldoende geconvergeerd voor een definitieve beoordeling. Daarom presenteren we de uitkomst niet als een gecertificeerd draagvermogen en gebruiken we haar niet om de sterkte van 30%, 45% en 100% infill te rangschikken.
30%, 45% of 100% infill: het verschil in productie
We hebben de drie varianten met dezelfde V6-geometrie opnieuw gesliced. Vast bleven: Bambu PLA Basic, zes wanden, 0,20 mm laaghoogte, zigzag-infill, supports en dezelfde plaatsing per printer. Hieronder staan de schattingen voor 50 sets, inclusief het door de slicer berekende supportmateriaal, zonder extra materiaalreserve.
30% infill
13,59 kg
327,9 machine-uren
45% infill
14,02 kg
346,0 machine-uren
100% infill
15,58 kg
406,4 machine-uren
Bij deze geometrie verlaagt 30% infill het geschatte materiaalgebruik ten opzichte van 100% met ongeveer 13% en de machinetijd met ongeveer 19%. De besparing is niet 70%: wanden, boven- en onderlagen en supports blijven nodig. Dit is een vergelijking van productie-instellingen, geen bewijs dat de varianten even sterk zijn.
De opdrachtgever koos het verbeterde V6-ontwerp met 100% infill. We spreken hier over de gekozen uitvoering en de voorbereide printbestanden; langdurige praktijkprestaties zijn daarmee nog niet vastgesteld.
Warmte en tijd verdienen een eigen beoordeling
Een onderdeel kan een korte belasting doorstaan en onder dezelfde kracht langzaam verder vervormen. Dat heet kruip. Daarom is de vraag bij een warme kast niet alleen hoeveel kracht een print kort kan verdragen, maar ook hoeveel vervorming na verloop van tijd aanvaardbaar is.
We raadpleegden onder meer de afzonderlijke Bambu PLA Basic-proef, PETG Basic-proef van MyTechFun en onderzoek naar kruip van geprint PLA. Die bronnen helpen de materiaalkeuze te bespreken; ze vervangen geen proef met deze beugel, deze printinstellingen en de werkelijke temperatuur. Uit de beschikbare gegevens hebben we geen gegarandeerde levensduur in jaren afgeleid.
Voor deze toepassing blijft een proef van de gemonteerde set onder de werkelijke belasting en rond de gebruikstemperatuur nodig. Ook toegestane doorbuiging en bevestiging moeten daarbij worden vastgelegd. Dat vertellen we vooraf, zodat de klant weet waarop de keuze wel en niet berust.
Wat de gratis beoordeling inhoudt
Stuur je bestand en vertel wat het onderdeel moet doen. We bekijken de printbaarheid, bespreken herkenbare ontwerprisico’s en geven een voorstel voor de uitvoering. Deze eerste beoordeling en het advies zijn gratis. In deze case waren ook de afgesproken ontwerpcorrecties zonder aparte vergoeding.
Uitgebreid meetwerk, duurproeven of een formele constructieve onderbouwing volgen niet automatisch uit zo’n bestandsbeoordeling. Wat nodig is en wat we uitvoeren, spreken we af voordat het werk begint. Zo blijft gratis advies een concrete service, met een begrijpelijke uitkomst.
Een bestand is het begin van het gesprek
Wil je een onderdeel laten 3D-printen? Stuur het model met het gewicht dat het moet dragen, de montagewijze, de temperatuur en welke maat of vervorming kritisch is. We bespreken of het voorstel past, wat we kunnen verbeteren en wat eerst moet worden gemeten of getest.
Lees ook hoe wanden, infill en printrichting de sterkte beïnvloeden of bekijk onze 3D-printservice.