Je hebt een onderdeel dat iets moet houden, klemmen of opvangen, en je wilt weten wat je moet veranderen zodat het dat ook doet. Het korte antwoord: hoe sterk een 3D-print is, hangt af van wat het onderdeel moet doorstaan, hoe het in de printer lag, hoe de vorm de kracht verdeelt en welk materiaal onder welke omstandigheden werd geprint. Een infillpercentage alleen vertelt je daarom niet hoeveel een onderdeel kan dragen.
Dit artikel gaat over kunststof onderdelen die met FDM/FFF worden geprint: het proces waarbij een printer gesmolten filament in banen en lagen neerlegt. Je leert eerst de eis formuleren, daarna kiezen tussen extra wanden, infill, een andere printrichting, een aangepast ontwerp of een ander materiaal, en tot slot beoordelen wat een test wel en niet bewijst.
Heb je al een concreet probleem? Buigt het onderdeel te veel door, breekt het bij een schroefgat, scheurt het langs de laaglijnen of zakt het langzaam in, ga dan meteen naar de beslistabel onder Wat pas je aan bij jouw probleem? en lees daarna de uitleg die erbij hoort.
In het hele artikel gebruiken we één fictief voorbeeld: een L-vormige beugel die met twee schroeven aan de zijkant van een bureau wordt vastgezet en een lichte kabelgoot draagt. De kracht werkt omlaag op het uiteinde van de arm. Het is een laag-risico-onderdeel om keuzes mee uit te leggen, geen klantproject en niet getest.
Wat moet jouw onderdeel kunnen weerstaan?
"Sterk genoeg" is geen eigenschap van een filament of een instelling, maar een afspraak over een toepassing. Voordat je iets in de slicer verandert, moet duidelijk zijn wat er van het onderdeel wordt gevraagd.
Vier begrippen die je uit elkaar houdt
- Sterkte is hoeveel spanning een materiaal of onderdeel verdraagt voordat het bezwijkt of blijvend vervormt. UltiMaker omschrijft materiaalsterkte als de maximale spanning vóór falen, uitgedrukt in MPa.
- Stijfheid is hoeveel iets vervormt onder een belasting. Een stijf onderdeel buigt weinig door, maar kan toch plotseling breken.
- Taaiheid is hoeveel energie een materiaal opneemt voordat het breekt. Een taai onderdeel vervormt eerst zichtbaar; een bros onderdeel breekt zonder veel waarschuwing.
- Toelaatbare doorbuiging is hoeveel het onderdeel mag bewegen voordat het zijn functie verliest. Een beugel die niet breekt maar zo ver doorzakt dat de kabelgoot scheef hangt, voldoet ook niet.
Veel problemen met geprinte onderdelen zijn eigenlijk stijfheidsproblemen: niets breekt, maar het onderdeel beweegt te veel. Dat vraagt vaak een andere oplossing dan een onderdeel dat knapt.
Materiaaleigenschap versus gedrag van het hele onderdeel
Een datasheet geeft waarden van een proefstaaf onder gestandaardiseerde omstandigheden. Jouw onderdeel heeft een eigen vorm, gaten, hoeken, wanden, infill en een printrichting. Het NIST-rapport over normen voor polymeer-additive manufacturing wijst erop dat de prestaties van een geprint onderdeel mede worden bepaald door interne versmeltingsnaden, printrichting, leverancier en materiaal. Een proefstaafwaarde is dus een vergelijkingspunt, geen draagvermogen van jouw beugel.
Let ook op eenheden. Een kilogram is massa, geen kracht. Een massa van 1 kg die stil hangt, oefent onder de zwaartekracht ongeveer 9,81 newton uit. Wordt iets erop gezet, gestoten of laat je het vallen, dan kan de kracht kortstondig veel hoger zijn. "Moet 2 kg houden" is daarom pas bruikbaar als je erbij zegt hoe die 2 kg erop komt.
Richting, duur, herhaling en omgeving
Noteer ook:
- Belastingsrichting: duwt, trekt, buigt of draait de kracht, en waar grijpt ze aan?
- Duur: een korte duw is iets anders dan een gewicht dat maandenlang blijft hangen.
- Herhaling: een klikverbinding die honderden keren opengaat, wordt anders belast dan een beugel die één keer wordt gemonteerd.
- Omgeving: warmte, zonlicht, vocht en chemicaliën kunnen kunststof zwakker of slapper maken.
Een eisensjabloon voor één zin
Vul deze zin in voordat je iets verandert:
Het onderdeel moet [functie], de kracht werkt [waar, in welke richting, hoe lang en hoe vaak], toelaatbare beweging is [hoeveel en waar gemeten], en de gebruiksomgeving is [temperatuur, licht, vocht, contact].
Voor de beugel: het onderdeel moet een lichte kabelgoot dragen, de kracht werkt omlaag op het uiteinde van de arm en blijft permanent aanwezig, het uiteinde mag nauwelijks zichtbaar zakken, en de omgeving is een kantoor op kamertemperatuur zonder direct zonlicht. Met die zin kun je elke volgende keuze toetsen.
Meer wanden of meer infill: wat verander je eerst?
Een FDM-onderdeel bestaat uit een buitenschil en een binnenvulling. Wie dat onderscheid kent, verandert gerichter.
Wat elk deel doet
- Wanden of perimeters zijn de omtreklijnen van elke laag. Het aantal stel je in de slicer in als aantal wandlijnen.
- Boven- en onderlagen zijn de dichte lagen die het onderdeel boven en onder afsluiten.
- Infill is de open vulstructuur binnen die schil, met een dichtheid in procenten en een patroon.
- De geometrische dikte is de dikte die je in CAD tekent. Die bepaalt hoeveel ruimte er is voor wanden en infill.
Prusa schrijft in zijn documentatie over lagen en perimeters dat de sterkte van een model grotendeels wordt bepaald door het aantal perimeters en niet door de infill, en raadt aan eerst perimeters toe te voegen als je een sterkere print wilt. In de infill-documentatie noemt Prusa 10 tot 15% infill voldoende voor de meeste modellen en merkt op dat je zelden meer dan 30% nodig hebt. Behandel dat als richtlijn van één slicerleverancier voor gangbare modellen, niet als natuurwet voor elk onderdeel.
Waarom de schil vaak het verschil maakt bij buigen
Bij een arm die doorbuigt, zoals de beugel, zijn de spanningen het grootst aan de buitenkant: de bovenzijde wordt uitgerekt, de onderzijde samengedrukt. In het midden is de spanning bij zuiver buigen laag. Dat is een basisprincipe uit de balkmechanica. Daardoor dragen de wanden aan de buitenkant bij buigbelasting veel bij, terwijl infill vooral de schillen op afstand houdt en lokale druk opvangt. Bij een onderdeel dat vooral wordt samengedrukt, of waar een schroef op één punt drukt, kan infill juist meer meetellen.
Wandlijnen, schildikte en CAD-dikte zijn drie verschillende getallen
Het aantal wandlijnen is niet hetzelfde als de wanddikte. De geprinte schildikte hangt af van het aantal lijnen en de lijnbreedte, en die lijnbreedte is niet automatisch gelijk aan de nozzlediameter. Prusa geeft als voorbeeld een perimeterbreedte van 0,45 mm bij een 0,4 mm-nozzle, en legt uit dat perimeters elkaar iets overlappen. Twee wandlijnen zijn daarom niet exact twee keer de lijnbreedte.
Voor boven- en onderlagen geldt iets vergelijkbaars: het aantal lagen maal de laaghoogte bepaalt de dikte. Prusa noemt als voorbeeld dat je bij een lagere laaghoogte meer dichte lagen nodig hebt voor dezelfde dikte.
De CAD-dikte begrenst alles. Is een wand van de beugel dunner dan twee keer de ingestelde schildikte, dan blijft er geen ruimte voor infill en wordt die zone in de praktijk massief of met smalle vullijnen gevuld. Extra wandlijnen veranderen dan weinig; de geometrie is de beperking.
Wat je in de slicerpreview controleert
Bekijk de gesneden preview laag voor laag op de plek waar het onderdeel belast wordt:
- Hoeveel wandlijnen liggen er echt rond de hoek van de beugel en rond de schroefgaten?
- Zijn dunne zones volledig gevuld, of ontstaan er kleine openingen tussen wand en infill?
- Sluiten de bovenlagen dicht boven de infill?
- Zit er naast een gat genoeg materiaal, of ligt de wand direct tegen de rand van het onderdeel?
De preview laat zien wat de printer gaat neerleggen. Het laat niet zien hoe sterk dat is.
Waarom geen van beide regels altijd klopt
"Meer wanden wint altijd" gaat mis als de geometrie te dun is, als het onderdeel vooral op druk wordt belast, of als de breuk tussen de lagen ontstaat. Dan helpen extra omtreklijnen binnen elke laag weinig tegen scheiding tússen de lagen.
"100% infill is altijd het sterkst" gaat mis omdat een massieve print nog steeds uit banen en lagen bestaat. Holtes tussen banen verdwijnen niet vanzelf, en de laaginterfaces blijven een zwakkere richting. In het datasheet van Polymaker PolyLite PETG zijn proefstaven met 100% infill geprint; de waarden in Z-richting, loodrecht op de lagen, liggen lager dan in X-Y-richting, met een duidelijk lagere rek bij breuk. Massief printen kost bovendien meer materiaal en printtijd, en een zwaarder onderdeel kan zelf meer belasting veroorzaken.
Verander daarom eerst de parameter die past bij de faalwijze die je onderzoekt, en verander één ding tegelijk. Wil je weten hoe extra wanden, infill en printtijd de prijs beïnvloeden als je laat printen, lees dan wat de kosten van een 3D-print bepaalt.
Waarom maakt de printrichting verschil?
Binnen een laag liggen de banen aaneengesmolten naast elkaar. Tussen twee lagen moet een nieuwe, hete baan versmelten met een laag die al is afgekoeld. Die laaghechting is bij FDM vaak de zwakkere richting. Het NIST-rapport beschrijft geprinte onderdelen als sterk anisotroop: hun eigenschappen verschillen per richting, en bij trekbelasting presteren ze in de gemeten gevallen beter als de banen in de belastingsrichting liggen.
Twee manieren om de beugel te printen
Op de illustratieve schets bij dit artikel staat dezelfde beugel in twee standen:
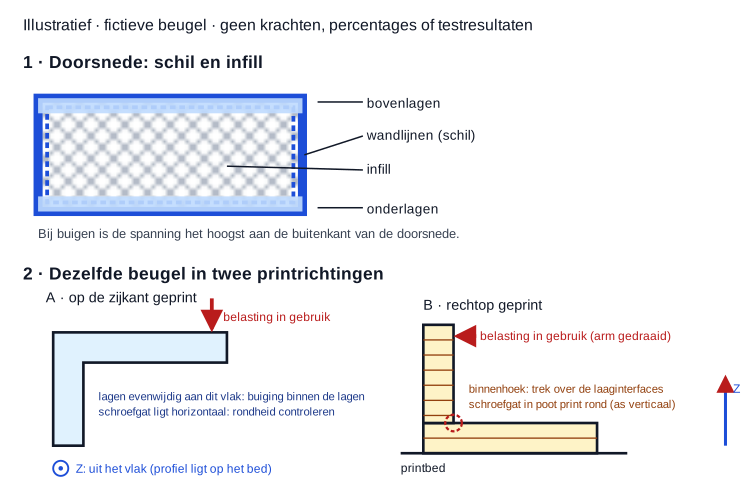
- Optie A: op de zijkant. De L-vorm ligt plat op het bed. De lagen liggen evenwijdig aan de zijkant van de beugel. Als de arm in gebruik omlaag buigt, loopt de trekspanning aan de bovenkant van de arm binnen de lagen, langs de banen.
- Optie B: rechtop. De montagepoot ligt plat op het bed en de arm groeit omhoog. In gebruik buigt de arm dan loodrecht op de laaginterfaces. De trekspanning bij de binnenhoek werkt precies over de naden tussen de lagen.
Mechanisch lijkt A voor deze belasting gunstiger. Maar B heeft ook voordelen: de schroefgaten in de montagepoot worden rond geprint met hun as verticaal, terwijl ze in optie A horizontaal liggen en aan de bovenkant een brug of afwijking kunnen krijgen. Dat kan de pasvorm en de materiaalrand rond het gat beïnvloeden. Welke optie beter is, hangt af van waar het onderdeel in jouw toepassing faalt: in de hoek, of bij het gat.
Dit is een afweging, geen vaste winnaar. Er is ook geen percentage of draagvermogen aan te koppelen zonder test van dit specifieke onderdeel.
Wat je vergelijkt
Teken de belastingspijl op het onderdeel en vraag voor elke oriëntatie: waar zit de grootste trekspanning, en loopt die langs de banen of over de laaginterfaces? Kijk daarna naar de zwakste plek die overblijft, zoals een gat of een scherpe hoek. Voor de bredere afweging tussen zichtzijde, support, contactvlakken en belasting kun je de printrichting afwegen tegen zichtzijde en support.
Wanneer helpt een ander ontwerp meer dan een andere printinstelling?
Als je steeds meer wanden en infill toevoegt en het onderdeel blijft te slap of breekt op dezelfde plek, dan probeer je vaak een ontwerpprobleem op te lossen in de slicer. Dit zijn de ontwerpkeuzes die je dan onderzoekt.
Doorsnede en overspanning
Voor een eenvoudige rechthoekige arm volgt uit de balktheorie dat de buigstijfheid evenredig is met de breedte, maar met de derde macht van de dikte in de buigrichting. Een arm die in die richting twee keer zo dik wordt, is bij gelijk materiaal ongeveer acht keer zo stijf. Een geprint onderdeel is geen homogeen balkje, dus gebruik dit als richting, niet als rekenwaarde.
- Doel: minder doorbuiging en lagere spanning.
- Afweging: meer materiaal, printtijd en ruimte; misschien botst de dikkere arm met de kabelgoot.
- Nog controleren: of de hoek en de gaten nu de zwakste plek worden.
Hetzelfde geldt voor de hefboomarm: hoe verder de kracht van de montagepoot aangrijpt, hoe groter het moment bij de hoek. Een kortere arm, of een steunpunt dichterbij, kan meer opleveren dan welke instelling ook.
Belastingspad, hoeken en verstevigingsribben
Kracht zoekt een weg van het aangrijpingspunt naar de bevestiging. Een scherpe binnenhoek in die weg geeft een spanningsconcentratie: lokaal hogere spanning waar een scheur makkelijk begint. UltiMaker adviseert in zijn ontwerpgids afrondingen of afschuiningen om spanningsconcentraties tussen lagen te verminderen, en interne ribben in combinatie met open infill als efficiënte versteviging.
- Afronding in de binnenhoek. Doel: spanning spreiden. Afweging: kan botsen met een tegenstuk dat in de hoek moet passen. Controleren: of de afronding in de gekozen printrichting netjes print.
- Verstevigingsrib tussen arm en poot. Doel: stijfheid en een korter belastingspad. Afweging: ruimte, uiterlijk en mogelijk support. Controleren: of de rib zelf dun genoeg is om goed te printen en niet een nieuwe scherpe overgang maakt.
Bevestigingspunten en materiaal rond gaten
Een schroefgat haalt materiaal weg precies waar de kracht het onderdeel in gaat. Is de rand tussen gat en buitenkant smal, dan scheurt het daar, hoe hoog de infill ook is. Vergroot die rand, gebruik een ring of bredere kop om de kracht te spreiden, of verplaats het gat. Controleer daarbij ook de passing van de schroef; lees hoe je toleranties en speling afspreekt.
Let op montagebeperkingen: een steviger ontwerp moet nog steeds passen, gemonteerd kunnen worden en bereikbaar blijven voor gereedschap.
Wanneer moet je materiaal en printproces opnieuw bekijken?
Soms ligt het probleem niet bij geometrie of slicerinstellingen, maar bij het materiaal of de manier waarop het is geprint. Houd daarbij vier dingen uit elkaar.
- Materiaalfamilie: PLA, PETG, ABS, nylon. Een familienaam zegt iets over typisch gedrag, niet over jouw onderdeel.
- Materiaalgraad: een specifiek product van een specifieke fabrikant. Twee PETG-soorten kunnen verschillen.
- Geprinte eigenschappen: wat die graad onder bepaalde printomstandigheden en in een bepaalde richting laat zien.
- Proceskwaliteit: of jouw print die omstandigheden haalde: temperatuur, koeling, snelheid, vocht in het filament, kalibratie.
Kijk opnieuw naar het materiaal als de gebruiksomgeving buiten het bereik van het huidige materiaal valt. Prusa noemt voor PLA dat het boven ongeveer 60 °C zacht wordt en vervormt, en noemt PETG geschikt voor de meeste toepassingen onder ongeveer 80 °C. Een beugel naast een warme lamp of in een auto in de zon vraagt dus een andere controle dan dezelfde beugel op kantoor. Ook blijvende belasting is een eigen vraag. In een onderzoek van Waseem en anderen (2020) naar kruip van geprint PLA vervormden proefstaven onder constante trekspanning op kamertemperatuur geleidelijk tot breuk, waarbij laaghoogte, infill en patroon de levensduur beïnvloedden. Die resultaten gelden voor hun proefstaven en spanning, niet voor jouw beugel, maar ze laten zien dat "houdt het vandaag" iets anders is dan "houdt het over een jaar".
Kijk naar het proces als twee prints van hetzelfde bestand zich verschillend gedragen, of als breukvlakken langs de lagen er glad en onversmolten uitzien. Het NIST-rapport merkt op dat de anisotropie van geprinte onderdelen op een niet-lineaire manier van procesparameters kan afhangen. Vermijd daarom algemene regels zoals "PETG is altijd sterker dan PLA", "koolstofvezelfilament maakt alles sterker" of "heter printen is altijd beter". UltiMaker merkt bijvoorbeeld op dat vezelversterking in een composiet alleen werkt in het XY-vlak; in Z-richting komt de sterkte alleen van het polymeer.
Voor de keuze zelf kun je materiaal kiezen op gebruik en belasting. Dit artikel gaat niet verder in op een volledige filamentvergelijking.
Wat pas je aan bij jouw probleem?
Gebruik deze tabel als startpunt. Wat je ziet is een aanwijzing, geen vastgestelde oorzaak. Formuleer een hypothese, verander één ding en controleer het resultaat met dezelfde belasting.
| Wat je ziet | Wat je nog mist | Wat je onderzoekt of vergelijkt | Hoe je het resultaat controleert |
|---|---|---|---|
| Het onderdeel buigt te ver door maar breekt niet | Hoeveel doorbuiging acceptabel is en waar je die meet | Eerst de doorsnede of overspanning; daarna extra wandlijnen als de geometrie ruimte heeft; een stijver materiaal als laatste stap | Meet de doorbuiging op hetzelfde punt onder dezelfde belasting en vergelijk met de afgesproken grens |
| Breuk bij een schroefgat of bevestiging | Hoe de kracht via de schroef binnenkomt en hoe breed de rand rond het gat is | Meer materiaal rond het gat, een bredere schroefkop of ring, meer wandlijnen rond het gat, of een andere gatpositie | Herhaal de montage en belasting; kijk of de breuk verdwijnt of naar een nieuwe plek verhuist |
| Scheiding langs de laaglijnen | Of de trekspanning over de laaginterfaces loopt en onder welke printomstandigheden het onderdeel is gemaakt | Een andere printrichting ten opzichte van de belasting; daarna pas procesfactoren zoals temperatuur en koeling, één tegelijk | Vergelijk breukplaats en breukvlak van beide versies, met dezelfde belasting en hetzelfde materiaal |
| Langzaam blijvende vervorming of doorzakken | Hoe lang de belasting aanwezig is en hoe warm het onderdeel wordt | Lagere spanning door een grotere doorsnede of kortere arm; een materiaal dat beter past bij temperatuur en duur | Belast een proefstuk gedurende een afgesproken periode onder representatieve omstandigheden en meet de blijvende vervorming |
| Breuk in een scherpe binnenhoek | Of daar de grootste spanning en een laaginterface samenvallen | Een afronding of rib, en eventueel een andere printrichting | Controleer of de breuk bij de volgende versie op een andere plek of pas bij hogere belasting optreedt |
Leg per versie vast wat je veranderde. Anders weet je na afloop niet welke wijziging het verschil maakte.
Wat bewijst een sterktetest wel en niet?
Een test is alleen zo bruikbaar als de vergelijking die je ermee maakt. Kijk bij elk resultaat, van jezelf of van een ander, naar:
- de vorm van het proefstuk: een gestandaardiseerde proefstaaf, een kopie van jouw onderdeel of iets daartussenin;
- materiaal en graad, en de printrichting ten opzichte van de belasting;
- procesomstandigheden zoals wanden, infill, laaghoogte, temperatuur en koeling;
- de testopstelling: hoe het proefstuk is ingeklemd en waar de kracht aangrijpt;
- type en duur van de belasting: kort en oplopend, blijvend, of herhaald;
- het aantal proefstukken en de spreiding tussen de resultaten;
- het faalcriterium: breuk, een bepaalde doorbuiging, of blijvende vervorming.
De spreiding is geen detail. Het Polymaker-datasheet geeft bij elke waarde een bandbreedte, en die is in Z-richting groter dan in X-Y-richting. Eén proefstuk vertelt je niet waar de zwakkere exemplaren liggen.
Maak daarnaast onderscheid tussen vier niveaus van bewijs:
- Een proefstuk overleefde een demonstratie. Dat laat zien dat het kán, onder die ene situatie.
- Het onderdeel voldoet aan een vooraf afgesproken acceptatiecriterium, bijvoorbeeld een maximale doorbuiging bij een gedefinieerde belasting. Dat is een bruikbare beslissing voor een niet-kritische toepassing.
- Er is een toelaatbare gebruiksbelasting vastgesteld. Dat vraagt meerdere proefstukken, een faalcriterium, een veiligheidsmarge en kennis van de spreiding.
- Het onderdeel is gevalideerd voor een veiligheidsrelevante toepassing. Dat vraagt een passende engineeringbeoordeling en toetsing volgens de eisen van die toepassing.
Het NIST-rapport benadrukt dat een additief onderdeel makkelijk de grens tussen proefstaaf en echt onderdeel overschrijdt, omdat prestaties afhangen van interne versmelting, printrichting, fabrikant, proces en materiaalleverancier. Een resultaat met een andere vorm of een andere toepassing kun je daarom niet één-op-één overnemen. Hoe je criteria en waarnemingen vastlegt, staat in een proefprint beoordelen met duidelijke criteria.
Welke informatie heb je nodig vóór je print of bestelt?
Als je zelf print
- Leg de basis vast: bestandsversie, materiaal en graad, printrichting, aantal wandlijnen, boven- en onderlagen, infill, laaghoogte en temperatuur.
- Definieer wat acceptabel is met de eis-zin uit het begin van dit artikel.
- Kies één zinvolle vergelijking, bijvoorbeeld optie A tegenover optie B van de beugel, met alle andere instellingen gelijk. Houd er rekening mee dat meer wandlijnen ook de massa en het resterende infillvolume veranderen.
- Noteer de omstandigheden: hoe je belastte, hoe lang, bij welke temperatuur.
- Beoordeel zonder alles tegelijk te veranderen. Pas na de conclusie kies je de volgende wijziging.
Als je een onderdeel laat maken
Stuur zo veel mogelijk van het volgende mee:
- het bestand, of foto's met een maatreferentie als er geen bestand is;
- afmetingen en de tegenstukken waarmee het onderdeel samenwerkt;
- waar en hoe het wordt belast, liefst met een schets met pijlen;
- hoe lang en hoe vaak die belasting optreedt;
- de gebruiksomgeving: temperatuur, zonlicht, vocht, contact met stoffen;
- hoeveel beweging of vervorming acceptabel is;
- wat er gebeurt als het onderdeel faalt.
Heb je een functioneel onderdeel nodig? Stuur je bestand of foto's en vertel hoe het onderdeel wordt gebruikt en belast, dan beoordelen we geometrie, oriëntatie en materiaal voordat er een prijs komt: een functioneel onderdeel laten 3D-printen. Een bestand of beschrijving maakt een onderdeel niet automatisch geschikt voor een constructieve toepassing. Voor andere aanvragen kun je ook via de 3D-printservice beginnen.
Gaat het om een onderdeel dat mensen draagt, lasten tilt, valbeveiliging biedt of een veiligheidsfunctie in een voertuig heeft, dan valt dat buiten wat dit artikel kan beoordelen. Daar is een specifieke engineeringbeoordeling en passende toetsing nodig, en vaak een ander productieproces.
Veelgestelde vragen. De antwoorden hieronder vullen de uitleg hierboven aan.
Kan een STL-bestand vertellen hoeveel een onderdeel kan dragen?
Nee. Een STL beschrijft alleen de buitenvorm met driehoeken. Materiaal, printrichting, wanden, infill en procesomstandigheden staan er niet in, en die bepalen samen met de vorm het gedrag. Een simulatie op basis van de vorm kan helpen om zwakke zones te vinden, maar vervangt geen test van het echte geprinte onderdeel.
Wat zegt de treksterkte op een filament-datasheet over mijn geprinte onderdeel?
Dat getal geldt voor een proefstaaf onder de omstandigheden die de fabrikant noemt: printinstellingen, richting, testnorm en conditionering. Het is nuttig om graden onder gelijke omstandigheden te vergelijken, maar het is geen draagvermogen voor jouw vorm. Lees hoe je PETG-eigenschappen op een datasheet leest.
Kan een geprint vervangend onderdeel net zo goed presteren als het origineel?
Soms wel, maar passen is nog geen bewijs. Het origineel is vaak spuitgegoten of gefreesd, met een ander materiaal en een homogenere structuur. Beoordeel de belasting en de gevolgen van falen, en test het vervangende onderdeel onder representatieve omstandigheden voordat je het als gelijkwaardig beschouwt.
Waarom breekt mijn print terwijl de infill op 100% stond?
Omdat infill niet alles bepaalt. De breuk kan in een scherpe hoek, bij een gat of langs een laaginterface ontstaan. Een massieve print bestaat nog steeds uit lagen, en die hebben een zwakkere richting. Kijk naar de breukplaats en gebruik de tabel hierboven om de volgende wijziging te kiezen.
Waarop dit artikel is gebaseerd
Dit artikel combineert gepubliceerde documentatie van Prusa en UltiMaker, het NIST-rapport over normen voor polymeer-additive manufacturing, een materiaaldatasheet met geprinte proefstaven en een onderzoek naar kruip van geprint PLA met basisprincipes uit de mechanica. De beugel is een illustratief voorbeeld. OmniTechs heeft voor dit artikel geen eigen mechanische tests uitgevoerd; de genoemde uitkomsten komen uit de vermelde bronnen en gelden voor hun eigen proefstukken en omstandigheden. Het artikel geeft een beslisroute voor niet-kritische onderdelen en is geen constructieve berekening of certificering.