Een deksel dat je af en toe losschroeft om een batterij te wisselen, vraagt een andere schroefverbinding dan een grote dop die je met de hand opdraait, of een prototype dat je één keer in elkaar zet. Voordat je kiest, bepaal je dus hoe vaak de verbinding open moet, van welke kant je erbij kunt en hoeveel ruimte er rond de schroef is.
Dit artikel gaat over FDM/FFF-onderdelen: kunststof dat in banen en lagen is geprint. De schroefverbinding is daarin meer dan alleen de draad. Ze bestaat uit de schroefdraad zelf, de manier waarop die vastzit, het geprinte materiaal eromheen en het deel dat je vastklemt, zoals een deksel.
In het kort: voor een deksel dat je vaker opent, vergelijk je meestal een heat-set insert met een ingesloten moer. Een heat-set insert, in het Nederlands ook insmeltinsert of schroefdraadinsert, is een messing bus die je na het printen in een gat smelt. Geprinte schroefdraad past vooral bij een grote, grove draad die je met de hand bedient, zoals een schroefdop. En kun je aan beide kanten bij de verbinding, dan is een doorgaande bout met een moer vaak het eenvoudigst: dan heb je in het kunststof geen draad nodig.
| Methode | Wanneer overwegen | Belangrijkste voordeel | Beperking in ontwerp of montage | Wat je controleert |
|---|---|---|---|---|
| Geprinte schroefdraad | Grote, grove draad; dop of sluiting die je met de hand bedient | Geen extra onderdelen of montagestap | Kleine draad wordt onnauwkeurig en slijt in het kunststof | Echte draadgeometrie in het bestand, speling, printrichting, een kort proefstuk |
| Schroef direct in een gat | Prototype of verbinding die zelden open gaat | Snel en zonder extra onderdelen | Elke keer indraaien belast de draad in het kunststof | Gatmaat, wand rond het gat, gevoel bij het aandraaien |
| Ingesloten moer | Metalen draad zonder speciaal gereedschap; moer past in een uitsparing | Goedkope, vervangbare metalen draad | Plaatsingsrichting, meedraaien, materiaal achter de moer | Pasvorm van de uitsparing, verdraaibeveiliging, uitlijning |
| Heat-set insert | Verbinding die vaak open moet; weinig ruimte of geen toegang voor een moer | Metalen draad in één gat, van één kant te monteren | Plaatsen met een warm gereedschap; maat van gat en wand per insert | Gatmaat en diepte volgens de fabrikant, loodrechte plaatsing, contactvlak met het deksel |
| Doorgaande bout met moer | Beide kanten bereikbaar | Geen draad in het kunststof nodig | Moer en bout moeten bereikbaar blijven | Doorgangsgaten, ruimte voor gereedschap |
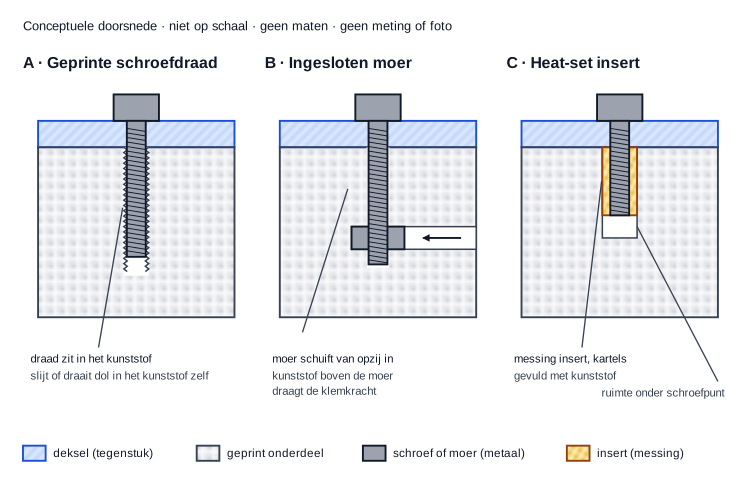
Een illustratieve doorsnede van de drie verbindingen laat zien waar de draad in elk geval zit.
Wat moet de schroefverbinding kunnen?
Begin bij wat de verbinding moet doen, niet bij de methode. We gebruiken in dit artikel één verzonnen voorbeeld: een kleine behuizing voor een elektronicaprintje met een afneembaar deksel en vier kleine schroeven. Het is geen klantproject en niet getest, maar een laag-risico-voorbeeld om keuzes mee uit te leggen.
Voor die behuizing stel je deze vragen:
- Wat wordt vastgezet? Een dun deksel van geprint kunststof, dat vlak op de rand moet liggen.
- Hoe vaak gaat het open? Een paar keer per jaar voor onderhoud, of juist dagelijks? Een verbinding die twee keer opengaat vraagt minder dan een die honderd keer opengaat.
- Van welke kant kun je erbij? Alleen van boven, of ook van onderen of opzij? Een moer vraagt meestal toegang van een tweede kant; een insert niet.
- Hoeveel ruimte is er? Een schroefnok, het kokertje rond het schroefgat, heeft wand nodig. In een krappe hoek past niet elke oplossing.
- Welk gereedschap heb je bij montage? Een schroevendraaier is overal. Een insert plaatsen vraagt een warm gereedschap en een stabiele opstelling.
- Mag de bevestiging zichtbaar zijn? Een moer aan de buitenkant ziet er anders uit dan een verzonken schroefkop.
- Belasting en omgeving. Wordt het deksel alleen dicht gehouden, of hangt er iets aan? Staat de behuizing in de zon of naast iets warms?
- Moet een beschadigde draad te vervangen zijn? Een moer kun je vervangen; een draad in het kunststof niet.
- Eén exemplaar of een serie? Bij een serie telt elke extra montagestap per stuk mee.
Houd twee dingen uit elkaar. Een metalen draad kan vaak open en dicht zonder zelf te slijten. Maar daarmee is het hele onderdeel nog niet geschikt: de schroefnok kan scheuren, de insert kan draaien of het deksel kan vervormen. De metalen draad is één schakel in de verbinding.
Een korte eisenlijst die je kunt invullen:
Onderdeel en tegenstuk: ... Aantal keer openen: ... Toegang: alleen van boven / ook van onder of opzij. Ruimte rond de schroef: ... Bestaande schroef, moer of insert: ... Belasting en omgeving: ... Zichtbare bevestiging: ja/nee. Vervangbaar: ja/nee. Aantal stuks: ...
Wanneer kun je de schroefdraad zelf printen?
Bij geprinte schroefdraad zit de draad als vorm in het model en bouwt de printer hem in lagen op. Dat is iets anders dan een schroef die je in een glad gat draait: daar vormt de schroef zelf de draad in het kunststof. Er zijn verschillende situaties:
- Een geprinte binnendraad voor een metalen schroef. De schroef grijpt in kunststof draad die al in het bestand stond.
- Twee geprinte delen met passende draad, zoals een bus en een dop.
- Een grote eigen sluiting, bijvoorbeeld een dop op een potje, met een draad die je zelf ontwerpt.
- Een schroef in een gat zonder draad. Een schroef die in een iets te klein gat draait, vormt of snijdt zijn eigen draad. Dat heet een draadvormende of draadsnijdende schroef. Tappen, dus met een tap draad in een geprint gat snijden, hoort ook in deze groep. Dit is geen geprinte draad, ook al zit de draad daarna in het kunststof.
Waarom kleine metrische draad lastig is
Een standaard M3-draad heeft een spoed van 0,5 mm: dat is de afstand van de ene draadtop tot de volgende. Een gangbare nozzle van 0,4 mm legt een baan van ongeveer die breedte; Prusa noemt voor zijn profielen bijvoorbeeld een perimeterbreedte van 0,45 mm bij een 0,4 mm-nozzle. De printer kan het fijne V-profiel van zo'n draad dan niet nauwkeurig volgen. Grotere, grovere draad heeft daar veel minder last van. Er is geen vaste kleinste maat die altijd lukt; dat hangt af van nozzle, materiaal, profiel en printrichting.
Let bij geprinte draad op deze punten:
- Diameter en spoed. Hoe groter en grover, hoe beter de vorm te printen is.
- De echte geometrie. In veel CAD-programma's is schroefdraad standaard een cosmetische weergave: in de tekening zie je draad, maar in het geëxporteerde model zit een glad gat of een gladde cilinder. Autodesk beschrijft voor Fusion dat je bij het draadcommando de optie Modeled moet aanzetten om fysieke draad te krijgen in plaats van een cosmetische weergave. Controleer daarom het geëxporteerde bestand en de slicerpreview.
- Speling tussen de delen. Autodesk meldt ook dat geprinte draad vaak te strak zit door de nauwkeurigheid van het printproces, en noemt als oplossing onder meer het verplaatsen van de draadvlakken van één van de delen. Hoeveel speling nodig is, hangt af van je printer en materiaal. Hoe je speling vastlegt, staat in toleranties en speling bij 3D-printen.
- Printrichting. Staat de draadas rechtop, dan wordt de draad laag voor laag rond opgebouwd. Ligt hij plat, dan wordt het profiel aan de onderkant en bovenkant anders gevormd. De afwegingen staan in een printrichting kiezen.
- Schoonmaken en controleren. Een binnendraad met draadjes of steunmateriaal erin loopt stroef. Kun je erbij om hem te controleren?
- Gebruik en slijtage. Hoe voelt het indraaien, en is dat na een aantal keer nog hetzelfde? Dat moet je onderzoeken; het volgt niet uit de tekening.
Volgende stap: bekijk het geëxporteerde model en de slicerpreview, en print een kort proefstuk met alleen de draad en zijn tegenstuk voordat je het hele onderdeel print. Een geslaagde grote dop zegt overigens niets over een kleine M3-draad in hetzelfde materiaal.
Wanneer is een ingesloten moer een praktische keuze?
Bij een ingesloten moer print je een uitsparing in de vorm van de moer. De moer ligt daarin vast en de schroef komt er van de andere kant in. De draad is dan van metaal, en een beschadigde moer kun je vaak vervangen. Er zijn drie gangbare varianten:
- Een zeshoekige uitsparing die bereikbaar blijft, bijvoorbeeld aan de binnenkant van de behuizing. Je drukt de moer erin tijdens de montage.
- Een uitsparing met een sleuf van opzij. De moer schuift er zijwaarts in en ligt daarna ingesloten.
- Een moer die je tijdens het printen insluit. De printer pauzeert, jij legt de moer erin en de printer print eroverheen. Prusa beschrijft dat zo'n pauze wordt ingevoegd vóór de laag die je kiest, en waarschuwt dat ingelegde delen stevig in hun uitsparing moeten zitten omdat de printkop er anders aan blijft haken. Kies in de preview de laag waarop de uitsparing nog open is, en controleer dat de moer nergens boven die laag uitsteekt. De stappen verschillen per printer en slicer; volg daarvoor de documentatie van je eigen printer.
Waar let je op?
- De maat van jouw moer. Zoek de sleutelwijdte (de maat tussen twee platte kanten) en de dikte op in de norm of bij de leverancier, en meet een paar van je eigen moeren na.
- Pasvorm. Te krap en de moer gaat er niet in of de wand scheurt; te ruim en hij valt eruit tijdens de montage. Geprinte gaten komen vaak iets anders uit dan getekend.
- Verdraaibeveiliging. De zeshoek moet voorkomen dat de moer meedraait als je de schroef aandraait of losdraait. Een ronde of te ruime uitsparing doet dat niet.
- Materiaal achter de moer. Trekt de schroef aan de moer, dan drukt de moer tegen het kunststof tussen moer en deksel. Is die laag dun, dan kan de moer erdoorheen trekken.
- Uitlijning. Het schroefgat en de moer moeten in één lijn liggen, anders pakt de schroef scheef aan.
- Blijft de moer zitten als de schroef eruit is? Bij een zijsleuf of een open zeshoek kan de moer bij demontage uitvallen.
- Vervangen. Kun je bij een beschadigde uitsparing of moer nog iets doen, of is het hele onderdeel dan af?
Hoe de richting van de uitsparing uitmaakt, liet een proef van CNC Kitchen uit 2020 zien, met M3-schroeven in PETG en drie proefstukken per variant. De moer die van onderen in een uitsparing zat, hield bij het uittrekken duidelijk meer kracht vast dan de moer in een sleuf van opzij. Bij het aandraaien gaven beide moervarianten het op doordat het PETG onder de moer bezweek en de moer ging meedraaien. Dat zijn resultaten voor die proefstukken, geen waarden voor jouw onderdeel. Het patroon is wel bruikbaar: wat de moer tegenhoudt, bepaalt de verbinding.
Een zeshoek tekenen garandeert dus nog geen goede verbinding. Het gaat om pasvorm, steun en toegang samen.
Heb je aan beide kanten toegang en mag de moer zichtbaar zijn? Vergelijk dan eerst met een eenvoudige doorgaande bout en een losse moer. Geen uitsparing, geen draad in het kunststof, en alles blijft vervangbaar.
Druk geen gewone moer met een soldeerbout in het kunststof als vervanging van een insert. Een moer heeft geen kartels of ribbels die in het kunststof verankeren, en je weet niet hoe het materiaal eromheen daarna is.
Wanneer is een heat-set insert de moeite waard?
Een heat-set insert is een bus met binnendraad, meestal van messing, met kartels of ribbels aan de buitenkant. Met een verwarmde punt breng je warmte via de insert in het kunststof. Het kunststof smelt plaatselijk, vloeit in de kartels en stolt weer. SPIROL, een fabrikant van inserts, schrijft dat het kunststof de uitwendige vorm van de insert volledig moet vullen voor de beste prestatie, en dat tot 75 procent van de prestatie afhangt van hoe goed de insert is geplaatst. Uit uittrekproeven, gefilmd met een hogesnelheidscamera, concludeert CNC Kitchen dat het kunststof niet aan het messing hecht maar mechanisch in de kartels grijpt.
Wat levert een insert op?
- Metalen draad in één gat, te monteren van één kant. Dat helpt bij het voorbeelddeksel, waar je aan de onderkant niet bij de schroefnokken kunt.
- Minder slijtage van de draad zelf. De schroef loopt in messing, niet in kunststof.
- Verankering tegen draaien. In de proef van CNC Kitchen uit 2020 met PETG hield de insert bij het aandraaien ongeveer driemaal zoveel moment vast als een schroef die direct in een iets te klein gat was gedraaid, tot de insert zelf in het kunststof begon te draaien. Bij uittrekken lagen die twee in hetzelfde proefstuk ongeveer gelijk. Een insert maakt de verbinding dus niet op elk punt sterker; het voordeel zit vooral in draaivastheid en herhaald gebruik. Neem deze uitkomsten niet over als aanhaalmoment of belasting voor jouw onderdeel.
De insert maakt het omringende kunststof niet sterker. De schroefnok moet de insert nog steeds vasthouden, het deksel moet goed aanliggen, en een te dunne wand kan bij het plaatsen uitpuilen of later scheuren. Beoordeel de nok dus apart; de aanpak voor belasting en materiaal rond gaten staat in hoe sterk is een 3D-print?.
Niet elke insert werkt hetzelfde. Inserts om in te smelten, inserts om in te persen en inserts die bij spuitgieten worden ingegoten hebben een andere vorm en een ander gat. Gebruik de gatmaat en werkwijze van de insert die je echt koopt. SPIROL onderscheidt ook rechte en tapse inserts, elk met een eigen gatvorm.
Een insert is dus niet vanzelf professioneler dan een moer; het is een andere afweging tussen montagestap, ruimte en toegang.
Onderzoek een insert als: de verbinding vaak open moet, je maar van één kant bij het gat kunt, een moer niet te plaatsen is of steeds uitvalt, of de schroef in kunststof al bij lichte montage dol draait.
Kies eerder iets eenvoudigers als: de verbinding maar een paar keer opengaat, beide kanten bereikbaar zijn voor een bout en moer, er te weinig wand rond het gat is voor een insert, of niemand de inserts betrouwbaar kan plaatsen.
Hoe plaats en controleer je een insmeltinsert?
Dit is een werkvolgorde, geen recept met temperaturen. De juiste instelling hangt af van de insert, het gereedschap en het materiaal; volg de instructies van de insertfabrikant.
- Controleer of materiaal en insert bij elkaar passen. Insmelten werkt met thermoplasten, die opnieuw zacht worden bij verwarmen. SPIROL beschrijft warmte en ultrasoon plaatsen alleen voor thermoplasten, niet voor thermoharders.
- Controleer het gat vóór het plaatsen. Meet de diameter, kijk of de diepte klopt en of er geen draadjes of steunmateriaal in zitten.
- Zet het onderdeel stevig vast. Het moet recht en stabiel liggen, met steun onder de nok, zodat je niet het hele onderdeel indrukt.
- Gebruik temperatuurgeregeld gereedschap met een passende punt. Een soldeerbout met een punt voor inserts of een insertpers. Neem niet automatisch je printtemperatuur over, en gebruik niet meer warmte of kracht dan nodig.
- Houd de insert loodrecht en let op de diepte. Een insertpers helpt bij een serie. Druk niet verder dan het oppervlak: SPIROL noemt voor gespoten onderdelen een insert die gelijk ligt met het oppervlak en hooguit 0,13 mm uitsteekt.
- Laat afkoelen voordat je belast of aandraait. CNC Kitchen merkt op dat een insert direct na het smelten de neiging heeft een stukje terug omhoog te kruipen; houd hem even op zijn plaats tot het kunststof gestold is.
- Controleer het resultaat. Staat de insert recht? Zit er gesmolten kunststof in de draad? Is de wand eromheen bol of gescheurd? Past het deksel nog vlak?
- Draai de echte schroef in met het echte deksel. Draai niet door tot er iets bezwijkt; kijk of de schroef soepel aangrijpt en het deksel vastklemt.
De punt en de insert zijn heet genoeg om je te branden. Leg het gereedschap in een houder, houd het onderdeel niet met je hand vast tijdens het plaatsen en werk in een geventileerde ruimte.
Welke maten moet je vooraf vastleggen?
M3 is de maat van de schroefdraad, niet de maat van elk gat in de verbinding. Rond één M3-schroef heb je al snel vier of vijf verschillende gaten:
- De nominale draad, bijvoorbeeld M3: de schroefdiameter en spoed.
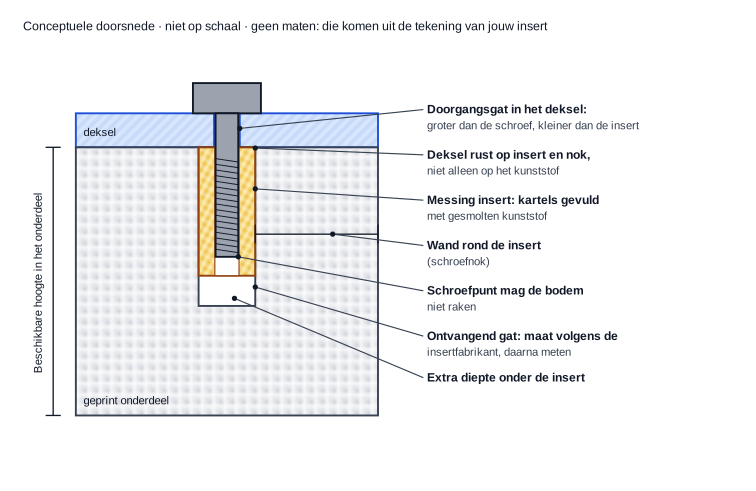
- Het doorgangsgat in het deksel. Groter dan de schroef, zodat die er vrij doorheen gaat.
- Een voorgat voor een schroef die direct in het kunststof grijpt. Kleiner dan de schroef, zodat er materiaal is om draad in te vormen.
- Het ontvangende gat voor een insert. Groter dan de schroef, met een maat die bij de insert hoort.
- De moeruitsparing. Een zeshoek met ruimte om de moer in te leggen.
- Geprinte binnendraad. Een draadvorm met speling.
Neem dus nooit één maat voor M3 over voor al die gaten.
Voor een insert
Leg vast:
- welk insertmodel je gebruikt, met artikelnummer;
- de buitendiameter en lengte van die insert;
- de aanbevolen maat en vorm van het gat volgens de fabrikant;
- waar de insert komt te zitten en hoeveel diepte er beschikbaar is;
- hoeveel kunststof er rond de insert overblijft;
- hoe ver de schroef in de insert grijpt;
- waar het deksel op steunt;
- hoe lang de schroef is, en of hij de bodem van het gat kan raken;
- of er ruimte is voor het plaatsingsgereedschap.
Een illustratieve opbouw van een insertverbinding laat deze punten in één doorsnede zien.
Een uitgewerkt voorbeeld met één specifieke insert
Dit voorbeeld geldt alleen voor de CNC Kitchen heat-set insert M3 × 5,7 (artikel TC-M3x5.7), met de maattabel op de productpagina van de fabrikant zoals die op 24 september 2026 stond. Andere inserts met dezelfde M3-draad kunnen andere maten hebben.
- Lengte: 5,7 mm. Buitendiameter: 4,6 mm. Aanbevolen gatdiameter: 4,0 mm. Minimale wanddikte: 1,6 mm.
- Diepte van een blind gat: volgens de tabel minstens de lengte plus 1 mm, dus 6,7 mm. SPIROL noemt voor zijn eigen inserts minstens de lengte plus twee keer de spoed. Bij de M3-spoed van 0,5 mm is dat ook 1 mm extra.
- Doorgangsgat in het deksel: SPIROL schrijft dat dit gat groter moet zijn dan de schroef maar kleiner dan de voorkant van de insert. Anders drukt het deksel niet op de insert maar trekt de schroef de insert naar boven uit het gat. Voor dit voorbeeld dus groter dan 3 mm en kleiner dan 4,6 mm.
- Schroeflengte: stel dat het deksel 3 mm dik is. Een schroef van 8 mm steekt dan 5 mm onder het deksel uit: binnen de insert en 1,7 mm boven de bodem van het gat. Een schroef van 10 mm steekt 7 mm uit en loopt vast op de bodem van een gat van 6,7 mm voordat het deksel vastzit.
Voor de wand zie je twee soorten advies. De tabel van CNC Kitchen noemt een minimum voor geprinte onderdelen. SPIROL noemt voor gespoten kunststof een optimale nokdiameter van twee tot drie keer de insertdiameter, hier dus ongeveer 9 tot 14 mm. Dat zijn antwoorden op verschillende vragen: wat minimaal nodig is, en wat in een gespoten onderdeel het beste presteert. Geen van beide vertelt wat jouw geprinte nok verdraagt.
Ontwerpmaat en printmaat zijn niet hetzelfde
De aanbevolen gatmaat van een fabrikant is de maat die het gat moet hebben, niet automatisch de maat die je in CAD tekent. In de proef van CNC Kitchen uit 2026 met PLA kwamen de geprinte gaten ongeveer 0,25 mm kleiner uit dan getekend. De auteur houdt 4,0 mm aan als juiste gatmaat, tekent kleine gaten daarom 0,2 tot 0,3 mm groter in CAD en waarschuwt dat de uitkomst per printer en materiaal verschilt, en ook per gatrichting: liggende, staande en schuine gaten komen anders uit. Ook de insertfabrikant verkoopt dus geen universele CAD-maat. Print daarom een proefgat, meet het, en pas dan je model aan. Hoe je ontwerpmaat, afwijking en speling uit elkaar houdt, lees je in toleranties en speling bij 3D-printen. Moet je een gat aanpassen in een STL zonder CAD-bestand, lees dan een gat of maat aanpassen zonder CAD-bronbestand.
Voor een moeruitsparing
Leg vast: de werkelijke sleutelwijdte en dikte van jouw moer, de extra ruimte om hem in te leggen, de diepte van de uitsparing, hoe de zeshoek meedraaien voorkomt, hoeveel materiaal er achter de moer zit, en van welke kant je de moer plaatst.
Waarom draait de verbinding dol of komt de insert los?
Kijk eerst wat er precies gebeurt, want elk soort falen vraagt iets anders. Bij dolgedraaide draad is de draad in het kunststof afgeschoven. Bij meedraaien draait de moer of insert rond. Bij uittrekken komt hij in de lengterichting van de schroef los. Soms faalt het geprinte deel eromheen: de nok scheurt of puilt uit. Soms ligt het aan de schroef of de montage: verkeerde lengte, scheef ingedraaid of te hard aangedraaid. En soms verandert de verbinding in de tijd: kunststof dat onder blijvende belasting langzaam vervormt, heet kruip. Onderzoek naar geprint PLA laat zien dat proefstaven onder een constante trekbelasting blijven rekken, waardoor klemkracht kan afnemen.
| Wat je ziet | Wat je controleert | Mogelijke oorzaak | Nuttige volgende controle |
|---|---|---|---|
| De schroef draait door in het kunststof | Gatmaat, hoe diep de schroef grijpt, hoe vaak de verbinding al open is geweest | Draad in het kunststof afgeschoven, te ruim voorgat, te vaak ingedraaid | Een proefstuk met een moer of insert, of een kleiner voorgat |
| De moer draait mee in de uitsparing | Pasvorm van de zeshoek en de wand eromheen | Te ruime uitsparing, of kunststof dat onder de moer bezwijkt | Nauwere zeshoek of meer wand; kijk of de hoeken van de uitsparing zijn ingedrukt |
| De insert draait in het kunststof | Is het gat helemaal gevuld rond de kartels? | Te groot gat, te koud geplaatst of te veel moment | Een doorsnede of een tweede proefstuk met gemeten gat |
| De insert komt eruit | Diepte, gatmaat en hoe het deksel aanligt | Te ruim gat, deksel dat de insert omhoog trekt, schroef op de bodem | Doorgangsgat in het deksel en schroeflengte nameten |
| De schroefnok scheurt | Wanddikte, printrichting van de scheur | Te dunne wand, wand die uitpuilde bij het plaatsen, scheur langs een laag | Meer wand of een andere printrichting; zie de sterktegids |
| De schroef draait zwaar | Kunststof in de draad, scheve insert, uitlijning | Gesmolten kunststof in de insert, scheef geplaatst, draad niet uitgelijnd | Insert en uitlijning controleren vóór je harder draait |
| De schroef loopt vast voordat het deksel dichtzit | Schroeflengte ten opzichte van gatdiepte | Schroef raakt de bodem | Kortere schroef of dieper gat |
| Het deksel zit na een tijd losser | Warmte, belasting en materiaal | Kruip of ontspanning van het kunststof, loskomende schroef | Na een vaste periode opnieuw controleren onder gelijke omstandigheden |
Uit het uiterlijk alleen kun je geen zekere oorzaak halen; de tabel geeft richtingen om te onderzoeken. Meer infill is ook niet het standaardantwoord: de draad of insert zit meestal in de wanden rond het gat, niet in de infill. Voor belasting, wanden en printrichting in het algemeen lees je hoe sterk is een 3D-print? en voor materiaalgedrag bij warmte het overzicht bij 3D-printmateriaal kiezen.
Welke oplossing past bij jouw toepassing?
Drie korte situaties laten zien hoe de afweging uitvalt. Het zijn voorbeelden, geen vaste regels.
1. Een kleine behuizing die vaak open moet. Het voorbeelddeksel met vier schroeven, dat regelmatig opengaat voor onderhoud. Onderzoek een heat-set insert en een ingesloten moer. De doorslag geeft de toegang: kun je aan de binnenkant een moer in een uitsparing leggen die blijft zitten, dan is dat eenvoudig en goedkoop; kun je alleen van boven bij de nok, dan wint de insert. Een schroef direct in het kunststof slijt bij elke keer openen. Nodig voordat je beslist: de ruimte rond de nokken, de schroef die je wilt gebruiken en een proefstuk van één nok met deksel.
2. Een prototype dat maar een paar keer in elkaar gaat. Hier is een schroef in een voorgat of een doorgaande bout met moer vaak genoeg. De afweging is snelheid tegenover herbruikbaarheid: inserts plaatsen kost tijd die bij een proef niet altijd loont. Nodig: een idee van hoe vaak je het prototype nog openmaakt, en of het ontwerp later naar een andere verbinding moet.
3. Een grote schroefdop of sluiting die je met de hand bedient. Hier kan geprinte draad juist passen, omdat de draad groot en grof kan zijn en er geen metalen onderdeel nodig is. De afweging zit in speling, printrichting en het profiel van de draad. Nodig: een kort proefstuk met alleen de draad en de dop, geprint in dezelfde richting en hetzelfde materiaal als het eindproduct.
Kijk bij je keuze ook naar het werk rond de verbinding, niet alleen naar de prijs van een moer of insert. Denk aan de montagestap per stuk, het hanteren van losse onderdelen, of je de verbinding kunt repareren en of het gereedschap erbij kan.
Hoe controleer je een proefverbinding?
Een proefverbinding beoordeel je op wat ze moet doen. Een verbinding is pas beoordeeld als je hem hebt gebruikt zoals hij bedoeld is. Leg vooraf vast wat goed genoeg is. Bijvoorbeeld: het deksel ligt na tien keer openen en sluiten nog vlak, zonder zichtbare scheurtjes en zonder meedraaiende insert.
- De schroef pakt recht aan en draait soepel in.
- Er is geen kracht nodig om delen in elkaar te krijgen.
- Het deksel ligt vlak en sluit zoals bedoeld.
- Je kunt monteren en demonteren zoals je dat in het gebruik gaat doen, met het echte gereedschap.
- Er is geen zichtbare schade of blijvende vervorming na montage.
- Moer of insert draait niet mee en schuift niet op.
- De schroef is lang genoeg om goed te grijpen en raakt de bodem niet.
- Het resultaat is vastgelegd tegen het criterium dat je vooraf koos.
Houd de soorten proeven uit elkaar. Controleren of je praktisch kunt monteren is iets anders dan beoordelen hoe de verbinding zich gedraagt na herhaald openen. Uittrekkracht meten of draaivastheid meten zijn weer aparte, destructieve proeven. En geen van die proeven zegt vanzelf of het onderdeel geschikt is voor de werkelijke belasting. Eén geslaagde montage zegt niets over hoe lang de verbinding meegaat, en de kracht waarbij een proefstuk bezwijkt is geen toelaatbare belasting. Hoe je een proefprint aan een revisie en vaste controlepunten koppelt, lees je in een proefprint beoordelen. Voor een toepassing waarbij falen gevaar oplevert, is een eigen technische beoordeling en validatie nodig.
Wat geef je door als je een onderdeel laat maken?
Je hoeft de verbinding niet zelf te ontwerpen om een goede aanvraag te doen. Beschrijf het resultaat en de omstandigheden. Stuur, als je die hebt:
- het bestand, of foto's met maten;
- het tegenstuk, zoals het deksel of het onderdeel waarop het vastgaat;
- de schroef, moer of insert die je al gebruikt of wilt gebruiken, met maat en lengte;
- waar je bij kunt tijdens montage;
- hoe vaak de verbinding open moet;
- hoeveel ruimte er is;
- de omgeving en belasting;
- of montage bij de opdracht hoort;
- of de bevestiging vervangbaar moet zijn.
Een voorbeeld van een bruikbare omschrijving:
Een behuizing voor een klein printje, met een deksel dat ongeveer vier keer per jaar opengaat voor een batterijwissel. Ik gebruik M3-schroeven van 8 mm. Aan de onderkant kan ik niet bij de schroefnokken. De behuizing staat binnen. Graag geleverd met de bevestiging al geplaatst.
Daaruit volgt al veel: van één kant monteren wijst richting een insert, de schroeflengte legt de diepte vast, en je vraagt om montage. Of die montage in de opdracht zit, spreken we per offerte af; zie 3D-printen en assemblage. Moet het model eerst worden aangepast voor de verbinding, dan past een 3D-model laten maken beter.
Wil je een onderdeel met een schroefverbinding laten maken? Stuur je bestand of foto's en de antwoorden hierboven via onderdeel laten 3D-printen. We kijken dan welke verbinding past voordat er geprint wordt.
Veelgestelde vragen. De antwoorden hieronder vullen de uitleg hierboven aan.
Kan ik hetzelfde gat houden als ik van insertleverancier wissel?
Niet zonder te controleren. Inserts met dezelfde draad kunnen een andere buitendiameter, lengte, kartelvorm en aanbevolen gatmaat hebben. Zoek de tekening van de nieuwe insert op en maak een nieuw proefgat.
Kun je een beschadigde schroefverbinding repareren?
Soms. Een losgedraaide moer vervang je; een uitgesleten gat in het kunststof kan soms groter worden gemaakt voor een insert, als er genoeg wand overblijft. Een gescheurde schroefnok is meestal een reden om het onderdeel opnieuw te printen met een aangepast ontwerp.
Werkt een heat-set insert ook in een harsprint?
Niet op dezelfde manier. Insmelten werkt doordat thermoplastisch kunststof opnieuw zacht wordt; de meeste uitgeharde harsen worden dat niet. CNC Kitchen noemt voor harsprints lijmen in plaats van insmelten. Voor de verschillen tussen de processen zie FDM, SLA en SLS vergelijken.
Waarop dit artikel is gebaseerd
Dit artikel combineert ontwerprichtlijnen van insertfabrikant SPIROL, die vooral over gespoten kunststof gaan, met twee gedocumenteerde proeven en installatietips van CNC Kitchen, dat zelf inserts verkoopt. Daarnaast gebruiken we de maattabel van één specifieke insert, softwaredocumentatie van Autodesk en Prusa, en een onderzoek naar kruip van geprint PLA. De proeven gelden voor hun eigen proefstukken, materiaal en printer, niet als algemene beoordeling. OmniTechs heeft voor dit artikel geen eigen vergelijkende test van schroefverbindingen gedaan. De behuizing is een verzonnen voorbeeld, en de schroeflengtes in het uitgewerkte voorbeeld zijn rekenwerk, geen meting.