Een kleinere laaghoogte kan sommige oppervlakken gladder laten ogen, maar verbetert niet elk soort detail. Voordat je 0,12 mm kiest in plaats van 0,20 mm, bepaal je eerst welk vlak of kenmerk je wilt verbeteren. Is dat een flauw hellend of rond vlak, dan kan fijner printen helpen. Gaat het om piepkleine letters, een ruw bovenvlak, een zichtbare naad, supportsporen, een hoekig ronde vorm of een onderdeel dat niet past, dan ligt de oplossing meestal ergens anders.
Dit artikel gaat over gewoon FDM/FFF-printen: een printer legt gesmolten filament in banen en lagen neer. De getallen 0,12, 0,20 en 0,28 mm gebruiken we als voorbeelden bij een gangbare nozzle van 0,4 mm. Het zijn geen kwaliteitsklassen en geen norm, wel drie logische plekken om een vergelijking te beginnen.
In het kort, als eerste richting:
- 0,12 mm is het onderzoeken waard als een zichtbaar vlak flauw helt of rond loopt, bijvoorbeeld een koepel, een schuine voorkant of een afgeronde rand, en die zichtzijde belangrijk is.
- 0,20 mm is een praktisch vertrekpunt voor veel onderdelen met een 0,4 mm-nozzle: behuizingen, houders, prototypes en onderdelen met vooral verticale wanden en vlakke bovenkanten.
- 0,28 mm kan volstaan voor grote, eenvoudige of verborgen onderdelen waar printtijd zwaarder weegt dan fijne laaglijnen, zolang je profiel en materiaal die laaghoogte aankunnen.
Heb je al een concreet probleem? Ga dan naar Wanneer helpt een kleinere laaghoogte niet genoeg? en lees daarna de uitleg die erbij hoort.
Wat verandert de laaghoogte precies?
De laaghoogte, ook laagdikte genoemd, is de hoogte van één printlaag in de Z-richting: de richting waarin de printer het object opbouwt. Bambu Lab noemt de laaghoogte daarom ook de verticale resolutie van het model. Een kleinere laaghoogte betekent meer lagen voor dezelfde hoogte en dus een fijnere verdeling van de vorm in de hoogte.
Een eenvoudig rekenvoorbeeld
Neem een onderdeel van 20 mm hoog. Bij 0,28 mm heb je ongeveer 72 lagen, bij 0,20 mm 100 lagen en bij 0,12 mm ongeveer 167 lagen. De eerste laag heeft vaak een eigen hoogte, dus in de slicer zie je iets andere aantallen. Elke laag is een aparte gang van de printkop, met eigen wanden, laagwissel en eventueel naadpunt.
Hetzelfde raster bepaalt ook hoe hoogtes worden weergegeven. Een verhoogde tekst van 0,5 mm kan bij 0,28 mm alleen als ongeveer twee lagen worden gebouwd en wordt dus afgerond. Bij 0,12 mm volgt de hoogte het ontwerp beter. Dat gaat over hoogte in Z, niet over hoe scherp de letters in het horizontale vlak zijn.
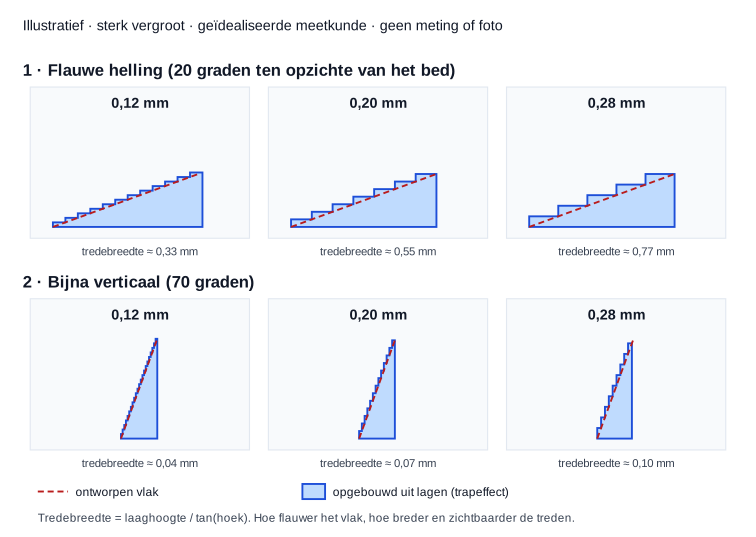
Het trapeffect op schuine en ronde vlakken
Een schuin of rond vlak wordt opgebouwd als een trap van platte lagen: het trapeffect. Iedere trede is één laaghoogte hoog. Hoe breed een trede is, hangt af van de hoek van het vlak ten opzichte van het printbed. In een geïdealiseerde meetkundige schets geldt: breedte van de trede is laaghoogte gedeeld door de tangens van die hoek.
| Hellingshoek ten opzichte van het bed | Tredebreedte bij 0,12 mm | Bij 0,20 mm | Bij 0,28 mm |
|---|---|---|---|
| 20 graden, flauw hellend | ongeveer 0,33 mm | ongeveer 0,55 mm | ongeveer 0,77 mm |
| 70 graden, bijna verticaal | ongeveer 0,04 mm | ongeveer 0,07 mm | ongeveer 0,10 mm |
Dit zijn berekende waarden uit de meetkunde, geen metingen aan prints. Ze laten wel het belangrijkste patroon zien: op flauwe hellingen en bovenop een koepel worden treden breed en zichtbaar, op bijna verticale wanden nauwelijks. Een illustratieve schets van het trapeffect toont hetzelfde vlak bij de drie laaghoogtes.
Wat laaghoogte niet is
- Niet de nozzlediameter. De nozzle bepaalt vooral hoe breed een extrusielijn ongeveer wordt. Prusa noemt als voorbeeld een perimeterbreedte van 0,45 mm bij een 0,4 mm-nozzle.
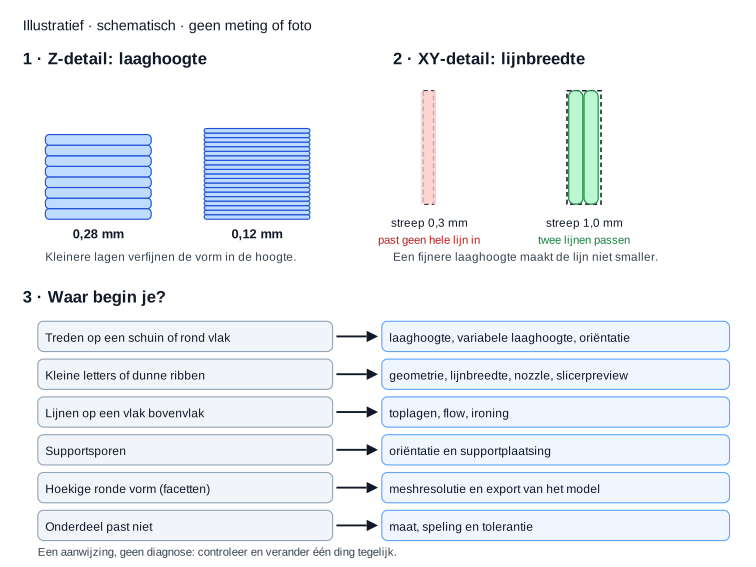
- Niet de lijnbreedte of het XY-detail. Hoe smal een wand, letter of groef in het horizontale vlak kan zijn, hangt vooral af van lijnbreedte, toolpath en geometrie. Een kleinere laaghoogte maakt een lijn niet smaller.
- Niet de maatnauwkeurigheid. Laaghoogte verandert het laagbeeld en de verticale detaillering, maar legt niet vast hoeveel een gat of buitenmaat mag afwijken. Dat is een apart onderwerp: toleranties bij 3D-printen.
- Niet de totale printkwaliteit. Naden, bovenvlakken, supportsporen, draden, kromtrekken en meshkwaliteit hebben elk eigen oorzaken.
Laaghoogte heeft ook grenzen. Bambu Lab noemt 20 tot 70 procent van de nozzlediameter als redelijk bereik, bij een 0,4 mm-nozzle dus 0,08 tot 0,28 mm. Prusa houdt 80 procent als bovengrens aan. Onze drie voorbeeldwaarden vallen binnen beide bereiken; 0,28 mm zit wel aan de bovenkant van het bereik dat Bambu Lab noemt.
0,12, 0,20 of 0,28 mm: waar begin je?
Er is geen winnaar. De juiste eerste keuze hangt af van welk vlak zichtbaar is, hoe het loopt, hoe belangrijk het uiterlijk is en hoeveel extra printtijd dat mag kosten. Gebruik de tabel om te bepalen welke vergelijking je als eerste maakt.
| Laaghoogte | Situatie om te onderzoeken | Welk kenmerk je bekijkt | Belangrijkste afweging | Wanneer iets anders zwaarder weegt |
|---|---|---|---|---|
| 0,12 mm | Zichtbaar eindproduct met flauwe hellingen, koepels, afgeronde randen of een ronde doorgang die horizontaal ligt | Tredes op het schuine of ronde zichtvlak, bekeken onder strijklicht | Meer lagen en in de meeste gevallen een langere printtijd | Bij kleine letters in het horizontale vlak, een ruw bovenvlak, een naad, supportsporen of facetten in het model |
| 0,20 mm | Prototype, behuizing, houder of functioneel onderdeel met vooral verticale wanden en vlakke bovenkanten | Of de zichtzijde met dit laagbeeld goed genoeg is voor het doel | Evenwicht tussen laagbeeld en tijd in veel profielen; geen norm | Als één zichtvlak flauw helt, kan variabele laaghoogte daar gerichter helpen |
| 0,28 mm | Groot, eenvoudig of verborgen onderdeel, of een snelle vormcontrole | Of de grovere laaglijnen en tredes het gebruik of de beoordeling hinderen | Korter printen tegen zichtbaardere lagen en grovere Z-afronding | Bij fijne verhogingen in Z, zichtbare hellingen of een profiel dat deze hoogte niet goed aankan |
Een paar vragen helpen je kiezen:
- Waar zit het veeleisende vlak? Loopt dat over het hele onderdeel, of alleen over een kleine koepel bovenop? In het tweede geval is de hele print fijner maken vaak een dure oplossing voor een lokaal probleem.
- Is dit een proef of het eindproduct? Een vormproef mag grover. Een product dat op een bureau of in een winkel staat, beoordeel je op de zichtzijde.
- Hoe lang mag het duren? Vergelijk de printtijd per variant in de slicer. Hoeveel langer fijner printen duurt, verschilt per model.
- Hoe wordt het bekeken? Van dichtbij onder schuin licht zie je veel meer dan op een meter afstand.
Waar zie je het verschil het meest?
Drie voorbeelden laten zien waarom dezelfde instelling op het ene vlak veel en op het andere bijna niets doet.
Een rond of schuin vlak
Een koepel, een schuine voorkant of een afgeronde rand is het typische vlak waar laaghoogte zichtbaar is. Hoe flauwer de helling, hoe breder de treden en hoe duidelijker de lijnen onder schuin licht. Hier kan 0,12 mm een echt verschil geven. Kijk ook naar de printrichting. Een vlak dat flauw helt als het plat ligt, kan bijna verticaal staan als je het onderdeel kantelt. Dan worden de treden kleiner zonder dat je de laaghoogte verandert. Kantelen verplaatst wel support, naden en de richting van de lagen. Die afweging staat in de gids printoriëntatie kiezen op zichtzijde en belasting.
Kleine tekst of een logo
Stel dat een naam op de voorkant moet staan, met letters van een paar millimeter hoog en lijntjes van nog geen halve millimeter breed. Als het onderdeel plat ligt, worden die letters in het horizontale vlak getekend: het XY-detail. Een 0,4 mm-nozzle legt lijnen van ongeveer 0,4 tot 0,45 mm breed. Een letterstreep die smaller is dan één lijn, kan de slicer niet goed vullen. Die streep kan wegvallen, samensmelten of dikker worden. Een kleinere laaghoogte verandert daar niets aan.
Wat je wel onderzoekt:
- Geometrie: zijn de letters breed genoeg voor de lijnbreedte en staan ze diep of hoog genoeg?
- Toolpath: laat de slicerpreview elke letter zien als een doorlopend pad?
- Oriëntatie: staat de tekst op een verticale wand, dan worden letterhoogtes in Z gebouwd en telt laaghoogte wel mee.
- Nozzle: een kleinere nozzle maakt smallere lijnen mogelijk. Bambu Lab adviseert een 0,2 mm-nozzle als een model veel detail heeft. Die nozzle heeft wel meer kans op verstopping, print langzamer en geeft vaak minder sterke onderdelen.
Voor namen en logo's op kleine voorwerpen staat de ontwerpkant uitgewerkt in een sleutelhanger ontwerpen die leesbaar blijft. De schets over Z-detail en XY-detail laat het verschil zien.
Een functionele behuizing
Een behuizing voor elektronica heeft vaak vlakken met verschillende prioriteiten:
- Zichtzijde: de voorkant met een afgeronde rand of een logo. Hier kan laagbeeld belangrijk zijn.
- Verborgen zijde: de achterkant tegen de muur of de binnenkant. Hier mag het grover.
- Bovenvlak: een vlak deksel. De kwaliteit hangt hier vooral af van de toplagen, niet van treden, want een horizontaal vlak heeft geen trapeffect.
- Passende zones: een klik, schroefgat of deksel dat moet sluiten. Hier gaat het om maat en speling, niet om laaglijnen.
Omdat één onderdeel al die zones heeft, is de vraag niet welke laaghoogte het beste is, maar welke zone de keuze bepaalt. Staat het afgeronde front voorop, dan loont een vergelijking tussen 0,12 en 0,20 mm, of variabele laaghoogte op alleen die rand. Staat het deksel voorop, dan kijk je eerst naar toplagen en ironing.
Wanneer helpt een kleinere laaghoogte niet genoeg?
Veel zichtbare fouten lijken op laaglijnen maar hebben een andere oorzaak. Gebruik de tabel als startpunt voor onderzoek, niet als diagnose. Wat je ziet is een aanwijzing, geen vastgestelde oorzaak. Verander één ding tegelijk en vergelijk met dezelfde kijkopstelling.
| Wat je ziet | Wat de oorzaak kan zijn | Wat je controleert | Waarom fijnere lagen dit niet vanzelf oplossen |
|---|---|---|---|
| Lijnen of ribbels op een vlak bovenvlak | Het patroon van de toplagen, te weinig toplagen, flow of een bovenlaag die over infill ligt | Aantal en dikte van de toplagen, toplaagpatroon, flow, en of ironing past | Een horizontaal vlak heeft geen trapeffect; bij een lagere laaghoogte zijn vaak juist meer toplagen nodig voor dezelfde dikte |
| Een verticale streep of rij puntjes op de zijkant | De naad: elke gesloten wand begint en eindigt ergens | Naadpositie in de slicer en welke zijde zichtbaar is | Meer lagen betekent evenveel of meer naadpunten; de naad verdwijnt niet |
| Ruwe plekken waar support zat | Contactvlakken van support | Oriëntatie, supportplaatsing en of het contactvlak zichtbaar mag zijn | Supportsporen hangen af van waar support raakt, niet van de laaghoogte |
| Een rond onderdeel ziet er hoekig uit, met platte facetjes | Het model zelf bestaat uit te grove driehoeken | Het STL-bestand en de exportinstellingen | De printer volgt de facetten van het bestand; fijner printen kopieert ze alleen nauwkeuriger |
| Kleine tekst verdwijnt in de slicerpreview | Lettertjes smaller dan de lijnbreedte | Preview per laag, lijnbreedte, lettergrootte en diepte | Het probleem zit in XY; laaghoogte verandert de lijnbreedte niet |
| Het onderdeel past niet | Maatafwijking, krimp, speling of een verkeerde ontwerpmaat | Meten tegen de ontwerpmaat en de afgesproken speling | Laaghoogte is geen tolerantie-instelling |
Bij hoekige ronde vormen begint het onderzoek bij de export: STEP naar STL exporteren zonder grove facetten. Bij passingsproblemen begin je bij de maat en de speling, niet bij het laagbeeld.
Fijnere lagen, ironing of nabewerking?
Deze drie routes lossen verschillende dingen op.
- Fijnere lagen maken treden op schuine en ronde vlakken kleiner. Ze doen weinig voor een vlak bovenvlak en halen laaglijnen niet weg.
- Ironing laat de hete nozzle na de laatste toplaag nog eens over het vlak gaan met heel weinig materiaal. Prusa en Bambu Lab beschrijven het voor vlakke bovenvlakken. Bambu Lab schrijft er uitdrukkelijk bij dat ironing op een gebogen bovenvlak de lijnen tussen lagen niet wegwerkt. Het kost extra printtijd, en flow, afstand en snelheid moeten passen bij materiaal en nozzle.
- Nabewerking, zoals schuren, plamuren, primer of lak, is een aparte route als het oppervlak na het printen gladder moet worden dan FDM zelf haalt. Dat kost handwerk en kan de maat van een vlak veranderen.
Een fijne laaghoogte kan de hoeveelheid nabewerking wel verkleinen, maar het is geen vervanging ervoor. Welke afwerking bij welk vlak past, lees je in 3D-print nabewerken: kies de afwerking vóór productie.
Fijnere lagen, een kleinere nozzle of een andere oriëntatie?
"Ik wil meer detail, dus ik kies kleinere lagen" is de meest gemaakte denkstap. Meer detail kan vier verschillende dingen betekenen, en elk vraagt een andere oplossing.
| Wat je eigenlijk bedoelt met meer detail | Welke richting | Wat helpt | Hoe je het herkent |
|---|---|---|---|
| Kleinere treden op een schuin of rond vlak | Z | Kleinere laaghoogte, variabele laaghoogte of een andere oriëntatie | Het probleem zit op hellende of ronde vlakken en is minder zichtbaar op verticale wanden |
| Scherpere kleine letters, smalle ribben of dunne groeven | XY | Geometrie aanpassen, lijnbreedte controleren, oriëntatie of een kleinere nozzle | In de slicerpreview zie je ontbrekende, samengesmolten of verdikte delen, ook bij een fijne laaghoogte |
| Een vlak dat gladder of anders georiënteerd moet zijn | Oriëntatie | Het onderdeel kantelen zodat het zichtvlak steiler staat of support ergens anders raakt | Het zichtvlak ligt flauw of heeft support nodig in de huidige stand |
| Een rondere vorm zonder platte facetjes | Brongeometrie | Het model met een fijnere mesh opnieuw exporteren | De facetten zijn al zichtbaar in de 3D-weergave van het bestand, vóór het slicen |
Zo zoek je uit welke van de vier je nodig hebt:
- Bekijk eerst het bestand zelf. Zie je de facetten al in de 3D-weergave, dan is het een meshprobleem.
- Slice daarna en loop de preview per laag door. Ontbreken letters of ribben op de laag waar ze horen, dan is het XY.
- Draai het model in gedachten. Wordt het zichtvlak in een andere stand bijna verticaal, dan is oriëntatie een kandidaat. Controleer wel wat er gebeurt met support, naden en de richting van de belasting. Wanneer het onderdeel ook iets moet dragen, weeg je dat af met de gids hoe sterk is een 3D-print?.
- Blijft alleen het trapeffect over op een schuin vlak, dan is laaghoogte de juiste knop.
Wat doet een kleinere laaghoogte met printtijd en kosten?
Meer lagen betekent meestal meer printtijd, maar er is geen vaste formule. De helft van de laaghoogte is niet automatisch het dubbele van de printtijd. Hoeveel het scheelt, hangt af van het model en het profiel: snelheden, minimale laagtijd voor koeling, verplaatsingen, het aantal wanden en toplagen, support en de hoeveelheid kleine details. Bambu Lab laat in zijn documentatie één voorbeeldmodel zien dat bij 0,08 mm 1 uur en 19 minuten duurde en bij 0,28 mm ongeveer 28 minuten. Dat geldt voor dat ene model, niet als omrekenfactor voor jouw print.
Houd bij de kosten deze onderdelen uit elkaar:
- Geschatte printtijd in de slicer: een schatting per variant, bruikbaar om te vergelijken.
- Werkelijke machinetijd: kan afwijken door opwarmen, kalibratie en printerinstellingen.
- Materiaal: het volume van het model verandert niet door de laaghoogte. Reken dus niet op evenredig meer filament bij fijnere lagen. Kleine verschillen door wanden, toplagen en support laat de slicer zien.
- Handwerk en nabewerking: fijnere lagen kunnen schuurwerk verminderen, ironing en naadcorrectie kosten instelwerk.
- Uiteindelijke prijs: bij een uitbestede print tellen voorbereiding, printtijd, materiaal, controle en afwerking samen. Hoe die opbouw werkt, staat bij wat een 3D-print kost.
De juiste werkwijze om de afweging te maken:
- Neem hetzelfde model in dezelfde oriëntatie.
- Houd de rest van het profiel gelijk, of schrijf op wat mee verandert.
- Slice bij 0,20 mm en bij 0,12 mm, of bij 0,20 en 0,28 mm.
- Vergelijk de geschatte tijd en het gewicht. De preview van Bambu Studio toont tijd en materiaal per lijnsoort, zodat je ziet waar de extra tijd vandaan komt.
- Beslis of het zichtbare verschil op het belangrijke vlak die tijd waard is.
Is variabele laaghoogte een goede tussenweg?
Vaak wel, als het veeleisende vlak maar een deel van het onderdeel is. Met variabele of adaptieve laaghoogte print de slicer alleen daar dunne lagen waar het model schuin of rond loopt, en elders dikkere. Bambu Lab noemt modellen met een bolle bovenkant of een helling als typisch voorbeeld: alleen de lokale laaghoogte gaat omlaag, de rest houdt de oorspronkelijke hoogte. Prusa schrijft dat dit aanzienlijk kortere printtijden kan geven met weinig verlies aan kwaliteit. Hoeveel tijd je bespaart, hangt af van de geometrie en de instellingen.
Wat je in de slicer controleert:
- De kleurweergave van de laaghoogte in de preview: ligt de fijne zone precies op het zichtbare schuine of ronde vlak?
- De overgangen: zijn die geleidelijk, zodat er geen zichtbare band ontstaat?
- Beperkingen: in Bambu Studio moet bij een prime tower de variabele laaghoogte van alle objecten op de plaat gelijk zijn, en werkt het niet samen met organische boomsupport.
Variabele laaghoogte verandert alleen de Z-richting. Kleine letters in het horizontale vlak worden er niet scherper van.
Wat laat een praktijkvoorbeeld zien?
Op onze pagina over hoe wij 3D-printen staat een echte werkplaatscasus met drie printversies. Het gaat om een lang, U-vormig onderdeel van een inklapbare standaard in zwart PLA+, geprint met een 0,4 mm-nozzle, met een horizontaal gat bij het afgeronde uiteinde. Het model was door de klant aangeleverd. De casus is geanonimiseerd.
Wat er per versie gebeurde:
- Versie 1, met standaardinstellingen. Boven in het horizontale gat zakte het filament door, omdat de bovenste cirkellagen zonder support een overspanning moesten maken. De buitenranden waren rafelig.
- Versie 2, met 0,12 mm lagen. Op de foto oogt het gat ronder. Volgens het casusverslag veranderden er tegelijk meerdere instellingen; na versie 1 werden onder meer brug- en overhangsnelheden, koeling en bedhechting onder handen genomen. Er verschenen nieuwe punten: een lichte opkrulling aan een hoek en een horizontale lijn op de hoogte van het gat. Het bovenvlak toonde nog duidelijke diagonale printbanen.
- Versie 3, met gekalibreerde ironing en een verplaatste naad. Het bovenvlak werd rustiger en de naad kwam aan de minder zichtbare onder- en binnenzijde. Fijne FDM-lijnen en een lokale naadmarkering bleven zichtbaar.
Wat je hier wel en niet uit kunt halen:
- Wel: een horizontaal gat is een rond vlak dat in Z wordt opgebouwd, precies het soort vorm waar laaghoogte een rol speelt. Het is aannemelijk dat 0,12 mm aan de rondere indruk heeft bijgedragen.
- Niet: hoeveel van de verbetering door de laaghoogte kwam. Er veranderden meerdere instellingen tegelijk, dus deze vergelijking isoleert de laaghoogte niet.
- Wel: elk zichtbaar probleem had zijn eigen route. Het doorzakken vroeg om brug- en overhanginstellingen, het bovenvlak om ironing en de naad om een andere naadpositie. Fijnere lagen alleen hadden die drie niet opgelost.
- Niet: een gemeten maat of tolerantie. De foto's zijn visuele vergelijkingen, geen maat- of belastingtest.
Zo gebruik je een praktijkvoorbeeld: als voorbeeld van stap voor stap diagnosticeren, niet als bewijs dat één instelling alles verklaart.
Hoe kies je de laaghoogte voor je eigen print?
Loop deze stappen door voordat je een lange print start:
- Markeer het zichtbare vlak. Welke kant ziet de gebruiker, van welke afstand en onder welk licht?
- Benoem wat je wilt verbeteren. Treden, letters, een bovenvlak, een naad, supportsporen, facetten of de pasvorm?
- Bepaal wat voor probleem het is. Z-detail, XY-detail, bovenvlak, brongeometrie, support of passing. Gebruik de diagnosetabel hierboven.
- Controleer de oriëntatie. Kan het zichtvlak steiler staan zonder dat support, naad of belasting slechter uitkomen?
- Controleer de brongeometrie. Zijn ronde vormen al hoekig in het bestand?
- Slice twee laaghoogtes die bij je nozzle passen. Bijvoorbeeld 0,20 en 0,12 mm, of 0,20 mm met variabele laaghoogte op het schuine deel.
- Vergelijk de geschatte tijd en het materiaal. Bekijk in de preview waar het verschil in tijd zit.
- Print een representatief proefstuk als twijfel ertoe doet. Neem alleen het veeleisende deel, in dezelfde oriëntatie, en bekijk beide versies onder hetzelfde licht.
- Leg vooraf vast wat goed genoeg is. Bijvoorbeeld: op 50 cm afstand geen losse treden zichtbaar op de afgeronde voorkant. Hoe je zo'n criterium vastlegt, staat in een proefprint beoordelen.
Wat geef je door als je een print laat maken?
Je hoeft geen slicerinstellingen te kennen om een goede aanvraag te doen. Beschrijf het resultaat dat je wilt en waar het gezien wordt. Bijvoorbeeld:
De ronde voorkant is zichtbaar op een bureau. Fijne laaglijnen aan de onderkant zijn prima. De kleine letters op de voorkant moeten leesbaar blijven.
Zo'n omschrijving is bruikbaarder dan "print op de hoogste kwaliteit". Uit de zin volgen de keuzes: de voorkant krijgt prioriteit, de onderkant niet, en bij de letters kijken we naar XY-detail en niet alleen naar laaghoogte. Vermeld ook of het een proef of het eindproduct is, of er passende delen aan zitten, en of je een afwerking wilt.
Wil je iets laten printen waarbij het uiterlijk telt? Stuur je bestand en een korte beschrijving van de zichtzijde naar de 3D-printservice. We kijken dan welke vlakken bepalend zijn en bespreken de keuze voordat er geprint wordt.
Veelgestelde vragen. De antwoorden hieronder vullen de uitleg hierboven aan.
Maakt een kleinere laaghoogte een onderdeel sterker?
Niet voorspelbaar in het algemeen. Laaghoogte kan de hechting tussen lagen beïnvloeden, maar het effect hangt af van materiaal, temperatuur, lijnbreedte en de richting van de belasting. Voor een belast onderdeel begin je bij de belasting, wanden, printrichting en ontwerp. Die aanpak staat in hoe sterk is een 3D-print?.
Is 0,12 mm altijd mooier dan 0,20 mm?
Nee. Op verticale wanden, vlakke bovenvlakken en kleine details in het horizontale vlak is het verschil vaak klein. Op flauwe hellingen en koepels is het groter. Fijnere lagen lossen ook geen naad, supportspoor, facetten of maatprobleem op.
Waarom gebruikt mijn printer een andere eerste laaghoogte?
De eerste laag heeft vaak een eigen instelling om goed op het bed te hechten. Bambu Lab rekent standaard met de helft van de nozzlediameter, dus 0,2 mm bij een 0,4 mm-nozzle. Prusa gebruikt in zijn eigen profielen meestal ook 0,20 mm. Daardoor wijkt het aantal lagen in de slicer iets af van een simpele deling.
Kun je laaglijnen volledig verwijderen door fijner te printen?
Nee. Ook met fijne lagen en ironing blijft een FDM-print herkenbaar gelaagd; dat zie je ook in de praktijkcasus. Moet een vlak echt glad zijn, dan is nabewerking een aparte stap. Voor heel kleine details kan een ander printproces beter passen: vergelijk FDM, SLA en SLS.
Waarop dit artikel is gebaseerd
Dit artikel combineert slicerdocumentatie van Prusa en Bambu Lab over laaghoogte, variabele laaghoogte, ironing, naadpositie, nozzlekeuze en de slicerpreview met eenvoudige meetkunde voor het trapeffect. De getallen in de tabel met tredebreedtes zijn berekend, niet gemeten. De praktijkcasus is een echte, geanonimiseerde opdracht uit onze werkplaats, maar geen gecontroleerde vergelijking: er veranderden meerdere instellingen tegelijk. OmniTechs heeft voor dit artikel geen eigen gecontroleerde laaghoogtetest uitgevoerd. Fabrikantenadvies geldt voor hun eigen profielen en printers, niet als universele regel voor elk FDM-proces.