Waarom OmniTechs voor je 3D-print

Niet zomaar geprint. Technisch beoordeeld en bewust geproduceerd.

Een 3D-printer kan bijna elk bestand omzetten in een object. Of dat onderdeel ook past, sterk genoeg is, geschikt is voor de gebruiksomgeving en er verzorgd uitziet, hangt af van keuzes die vóór het printen worden gemaakt. Op deze pagina staat hoe we die keuzes bij OmniTechs maken, en waarom dat niet vanzelfsprekend is bij elke printservice.

Wordt mijn bestand zomaar geprint?

Nee. Voordat een bestand naar de printer gaat, beoordelen we onder meer wanddiktes, overhangs, toleranties en de gewenste zichtzijde, en kiezen we printoriëntatie en instellingen op basis van wat het onderdeel moet doen. Bij kritische maatvoering, pasvorm of belasting gebruiken we waar nodig eerst een teststuk, voordat een versie als eindproduct wordt geaccepteerd.

Praktijkcasus · Kwaliteitscontrole in 3 iteraties

Kwaliteit is geen vinkje: drie versies van één FDM-onderdeel

Bij dit onderdeel zakte materiaal in het horizontale gat door en was het oppervlak onrustig. In drie versies zijn laagdikte, snelheden, koeling en de bovenlaag afgestemd. De foto’s laten de zichtbare verandering én resterende FDM-sporen zien; ze bewijzen geen gemeten passing, belasting of definitieve klantacceptatie.

Tegelijkertijd blijven we eerlijk over de productiegrenzen: niet elk onderdeel wordt drie keer geprint, en een FDM-print heeft van nature een herkenbare laagopbouw en wordt nooit spiegelglad als gepolijst glas of spuitgietwerk. Bij eenvoudige of eerder gevalideerde geometrieën printen we direct het definitieve stuk.

Wanneer een door de klant aangeleverd model echter specifieke geometrische risico's bevat — zoals een horizontaal montagegat, overhangende brugoverspanningen of een kritisch bovenvlak — controleren en kalibreren we het proces stapsgewijs. Deze casus toont de werkelijke iteraties van een geanonimiseerd zwart PLA+ FDM-onderdeel uit onze werkplaats in Groningen.

Onderdeel & Gebruiksomgeving

Onderdeel van een inklapbare standaard in zwart PLA+

Het model was een door de klant aangeleverd printbestand voor een lang U-vormig onderdeel van een inklapbare standaard, met een horizontaal gat bij het afgeronde uiteinde.

Tijdens de intake gaf de klant aan dat het onderdeel binnenshuis wordt toegepast, niet regelmatig in direct zonlicht hangt en dat het te monteren apparaat niet merkbaar warm wordt.

Binnen die gemelde gebruiksomgeving was zwart SUNLU PLA+ een verdedigbaar startpunt. Dat is geen algemene materiaalgarantie voor PLA+: bij langdurige zon, warmte, vocht of andere belasting beoordelen we materiaal en geometrie opnieuw.

Empirische printparameters

Geregistreerde testinstellingen van deze printopdracht

Onderstaande waarden zijn geregistreerde start- en testinstellingen die tijdens deze specifieke opdracht op een 0.4 mm nozzle zijn afgestemd. Dit zijn empirische testwaarden voor deze geometrie en batch, geen universele recepten of algemene garanties voor elk willekeurig 3D-model.

Filament & kleur
Zwart SUNLU PLA+
Geschikt voor gematigde binnentoepassing zonder warmtebron
Nozzle-diameter
0.4 mm nozzle
Standaard nozzle voor balans tussen detail en productiesnelheid
Laagdikte (layer height)
0.12 mm (fijne lagen)
Hoge resolutie voor zuivere cirkelvorm van het horizontale gat
Wandlijnen (perimeters)
4 wanden
Meer materiaal rond de boring en een stijvere wandopbouw als uitgangspunt
Bovenste dichte lagen
4–5 top layers
Volledige dekking van infillpatroon zonder inzakkende banen
Bovenlaagsnelheid
ca. 30–40 mm/s
Gecontroleerde depositiesnelheid voor een rustig toplaagbeeld
Overhangsnelheid
ca. 20–30 mm/s
Beheerste snelheid om opkrullen van schuine randen te minimaliseren
Bruggensnelheid (bridge)
ca. 20–25 mm/s
Strakke overspanning over het horizontale gat zonder support
Strijken (ironing kalibratie)
20 mm/s, 12% flow, 0.10 mm lijnafstand
Dichtsmelten van toplaagbanen als fijnafstemming in plaats van een aan/uit-knop
Versie 1 · Eerste proefprint

Eerste uitvoer en identificatie van geometrische risico's

Uitzakkend filament bij het horizontale gat en rafelige contourlijnen

Bevindingen & analyse

De eerste proefprint met standaardinstellingen liet direct zien waar de geometrische risico's van dit model lagen. Het horizontale montagegat had aan de bovenzijde last van uitzakkend filament (sagging) bij de overgang van de overhang naar de overbrugging.

Omdat het gat horizontaal geprint werd zonder ondersteuning (support), moesten de bovenste cirkellagen een overspanning maken in de lucht. Daarnaast vertoonden de buitenranden en het oppervlak zichtbare oneffenheden en rafelige contouren.

Ook als het onderdeel mogelijk bruikbaar was, vonden we het doorhangende gat en de onrustige afwerking geen goede basis om zonder verdere controle door te gaan.

Gekozen maatregelen

  • Vaststellen dat de laagdikte verkleind moest worden voor een vloeiendere cirkelboog van het gat.
  • Analyseren van brug- en overhangsnelheden om het uitzakken van onondersteund filament tegen te gaan.
  • Voorbereiden van koeling en bedhechting voor een fijner laagspectrum.
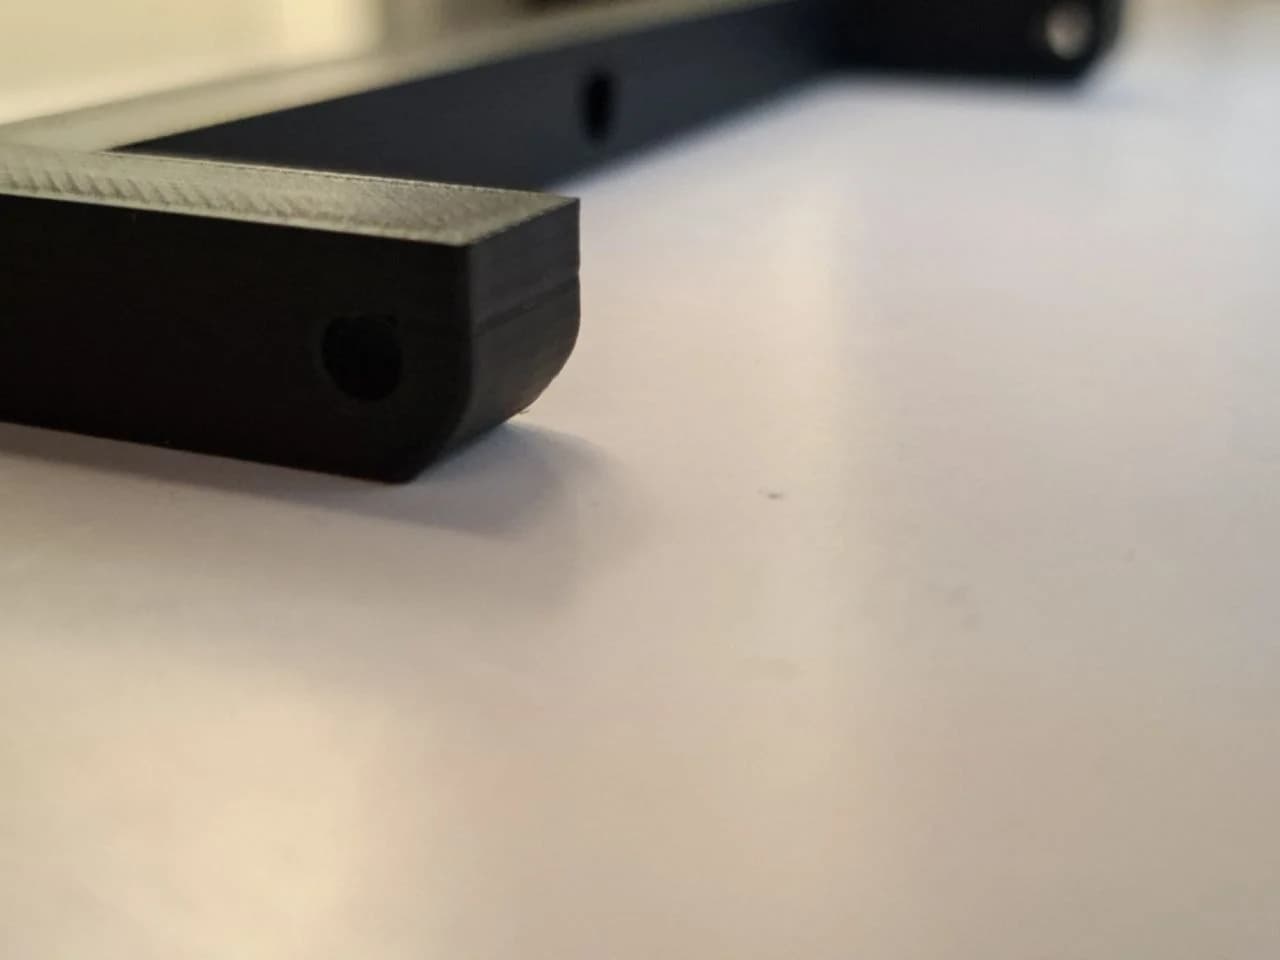
Schuin aanzicht van de eerste proefprint van de zwarte PLA+ beugel met een ruw horizontaal montagegat en oneffen randen.
Versie 1 (eerste uitvoer): schuin aanzicht. Het horizontale montagegat vertoont direct vormverstoring en rafelige overgangen.
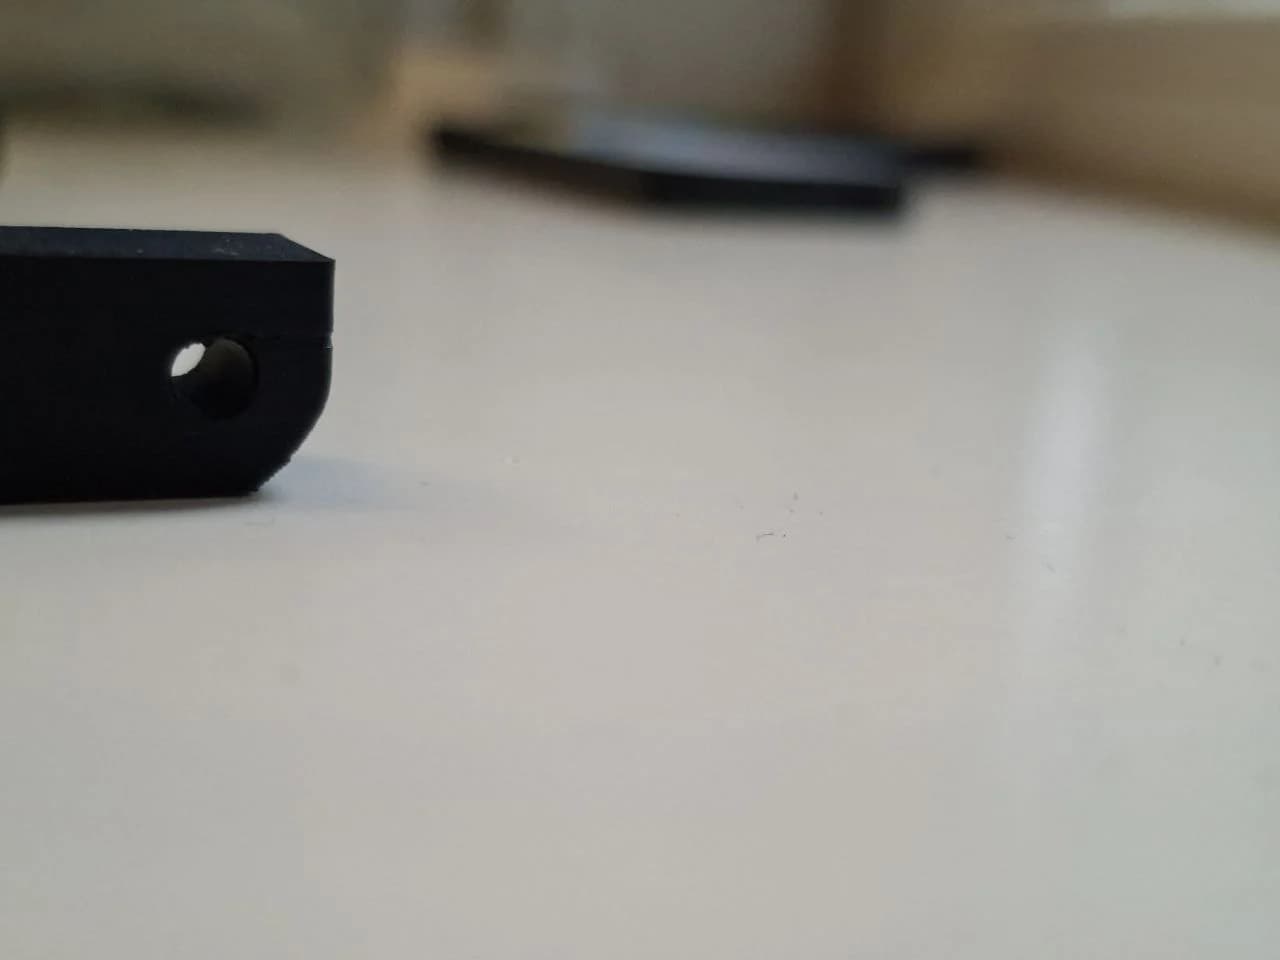
Zijaanzicht van versie 1 met uitzakkend brugmateriaal aan het dak van het horizontale montagegat.
Versie 1 detail: door de overspanning zonder support zakte het filament aan de bovenzijde van het gat door (sagging).
Versie 2 · Fijnafstelling en analyse

0.12 mm lagen, bedlift en gebalanceerde oorzaakanalyse

Verbeterde ronding, maar lichte bedlift en een horizontale lijn op gathoogte

Bevindingen & analyse

Versie 2 is geprint met een laagdikte van 0.12 mm. Op de foto is de boring ronder dan in versie 1. Omdat meerdere instellingen veranderden, bewijst deze vergelijking niet welk aandeel de laagdikte afzonderlijk had.

Bij inspectie kwamen echter twee nieuwe afwijkingen aan het licht: ten eerste een lichte opkrulling (bed lift / warping) aan de hoek van het basisvlak, wat wees op een onevenwicht tussen bedhechting, koeling en thermische krimp. Ten tweede een opvallende horizontale lijn op de buitenwand, precies ter hoogte van de onder- en bovenzijde van het montagegat.

In plaats van voorbarig één enkele oorzaak aan te wijzen, vereist dit fenomeen een gebalanceerde analyse van meerdere samenhangende factoren: verandering in laagtijd (lagen met het gat hebben minder volume en koelen sneller af dan de massieve lagen eronder), volumetrische flowovergangen tussen omtrekwanden en bruggen, en lokale krimpverschillen bij plotselinge doorsnedewijzigingen.

Gekozen maatregelen

  • Bedtemperatuur, hechting en koelingsdynamiek opnieuw balanceren om de kans op hoeklift te beperken.
  • Snelheden voor overhangen (ca. 20–30 mm/s) en bruggen (ca. 20–25 mm/s) harmoniseren met de wanden om flowschommelingen op gathoogte te minimaliseren.
  • Beoordelen van de nog onbewerkte toplaag met diagonale extrusielijnen ter voorbereiding op strijken.
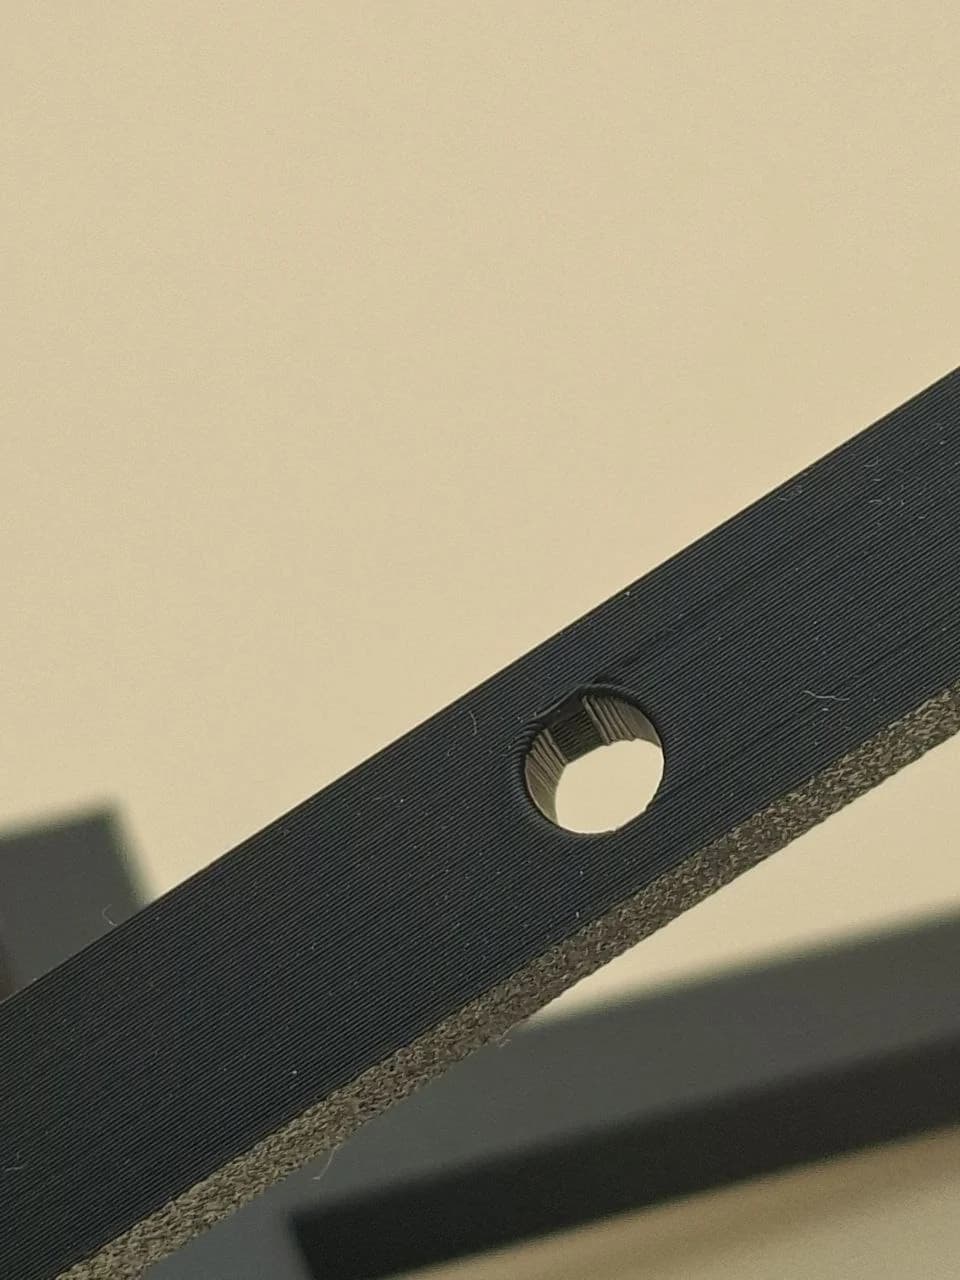
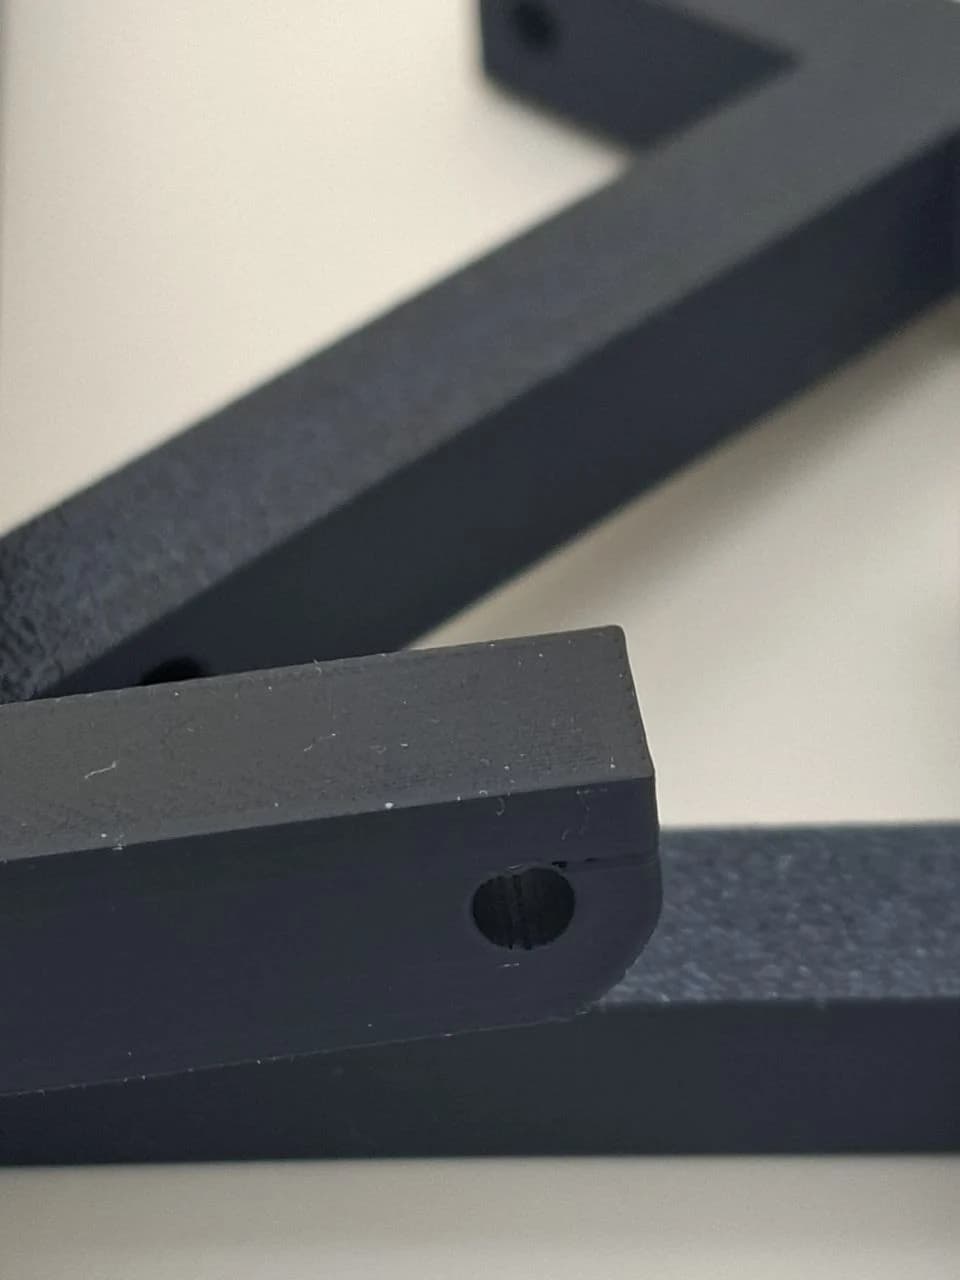
Zijaanzicht van versie 2 bij 0.12 mm laagdikte met verbeterde ronding maar resterende overbruggingsdraden in het gat.
Versie 2 bij 0.12 mm laagdikte: een ronder ogend gat met resterende brugdraden. Dit is een visuele vergelijking, geen maat- of belastingtest.
Zijwand van versie 2 met een horizontale laaglijn ter hoogte van het gat en een lichte opkrulling (bed lift) aan de hoek.
Versie 2: horizontale lijn op gathoogte en lichte bedlift aan de basis. Laagtijd, koeling en flow waren mogelijke verklaringen om te onderzoeken.
Detail van het ongestreken bovenoppervlak van versie 2 met zichtbare diagonale printbanen.
Versie 2 bovenvlak: zichtbare diagonale banen en lichte overgangsranden vóór de kalibratie van strijken (ironing).
Bovenaanzicht van de zwarte beugel in versie 2 met klassieke extrusielijnen van standaard FDM-bovenlagen.
Versie 2 overzicht: herkenbaar reliëf van de nog ongestreken bovenlaag. De foto laat het oppervlak zien, niet de mechanische sterkte.
Versie 3 · Derde test en inspectie

Rustiger bovenvlak en de naad bewust uit de zichtlijn

Strijken afgestemd op snelheid, flow en tussenafstand; de seam geconcentreerd aan de minder zichtbare onderzijde

Bevindingen & analyse

Voor de derde test zijn twee gerichte processtappen doorgevoerd. Deze versie is als inspectiekandidaat vastgelegd; de foto's zijn geen bewijs van klantacceptatie of formele maattolerantie.

1. Strijken (ironing) als fijnkalibratie in plaats van aan/uit-schakelaar: alleen inschakelen kan nog steeds te weinig materiaal, ribbels of materiaalophoping geven. Voor dit onderdeel testten we 20 mm/s, 12% flow en 0.10 mm lijnafstand. Het bovenvlak werd daarmee rustiger en gelijkmatiger, maar blijft herkenbaar FDM.

2. Naadpositionering via seam painting: bij FDM-printen moet de printkop per gesloten perimeter ergens starten en stoppen. Die seam verdwijnt dus niet. In de slicer hebben we de startpunten naar de minder zichtbare onder- en binnenzijde van de U-vorm gestuurd. De close-ups laten eerlijk zien dat daar nog een lokale markering zichtbaar blijft.

Vergeleken met de eerdere tests oogt de boring ronder en de zichtzijde rustiger. Tegelijk tonen de inspectiefoto's nog laaglijnen en plaatselijke sporen in en rond het gat; precies daarom beoordelen we een test niet alleen van één gunstige kijkhoek.

Gekozen maatregelen

  • Strijken testen op 20 mm/s, 12% flow en 0.10 mm afstand, met 4–5 toplayers als gekozen opbouw.
  • De laagnaad met seam painting naar de binnen- en onderzijde sturen, zodat de markering minder frontaal in beeld staat.
  • Boring, vlakheid, randafwerking en resterende sporen vanuit meerdere kijkhoeken inspecteren.
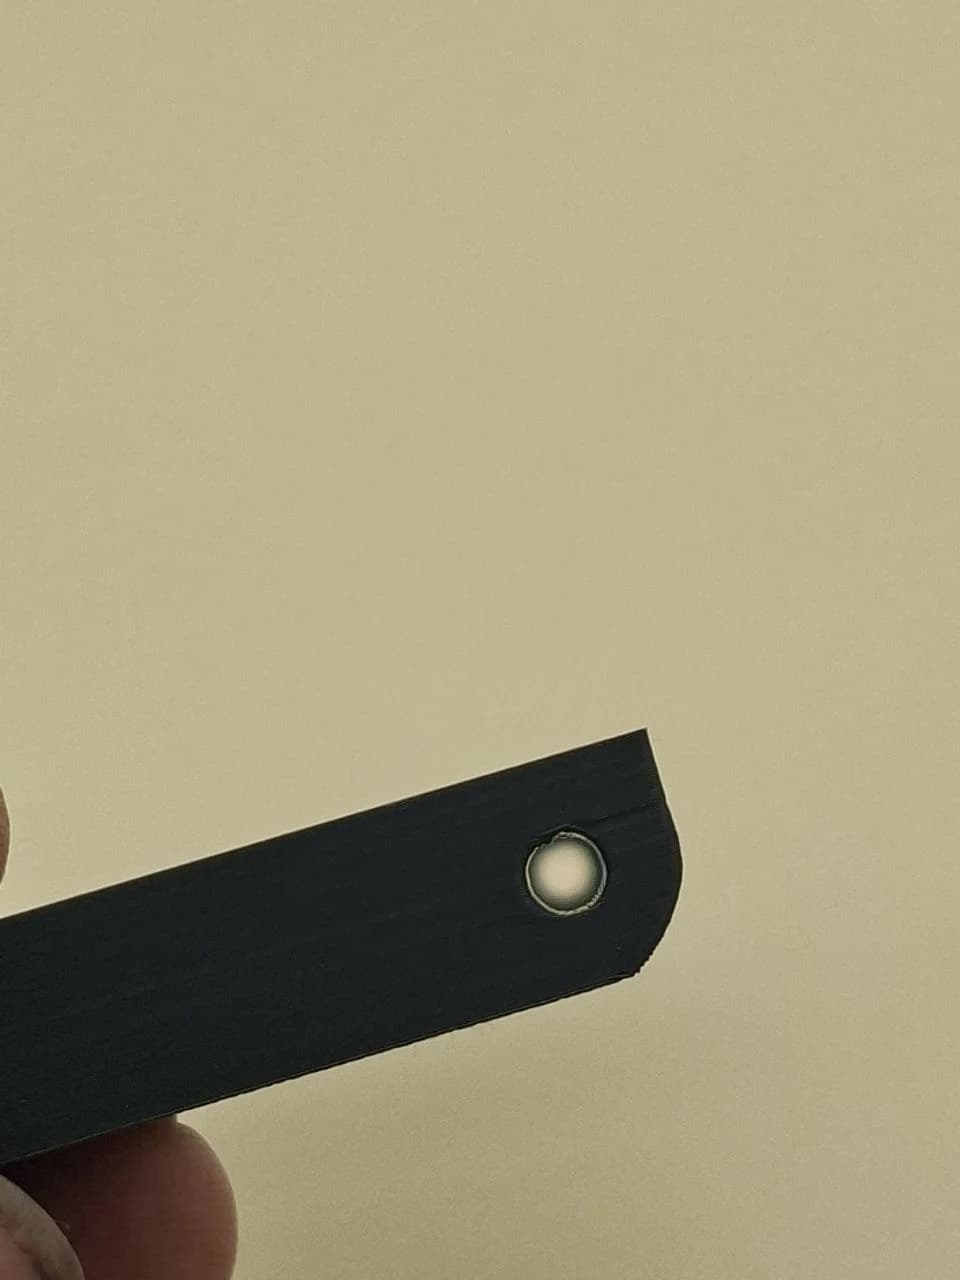
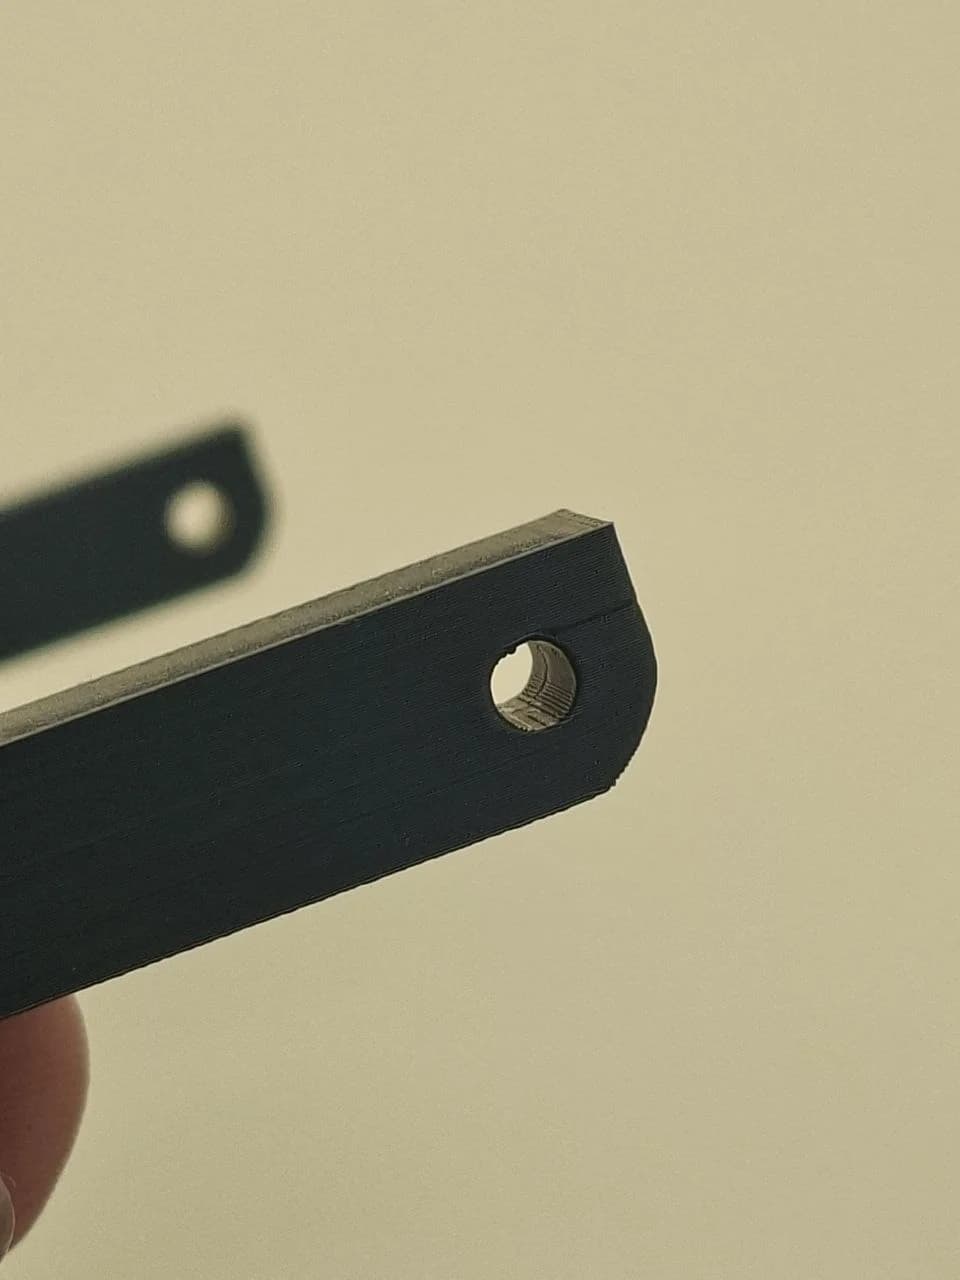
Frontale inspectie van versie 3 waarbij de ronding van het horizontale gat en de rand rondom het gat zichtbaar zijn.
Versie 3, frontaal: de ronding is duidelijker. Deze foto controleert de zichtzijde; ze bewijst geen gemeten tolerantie.
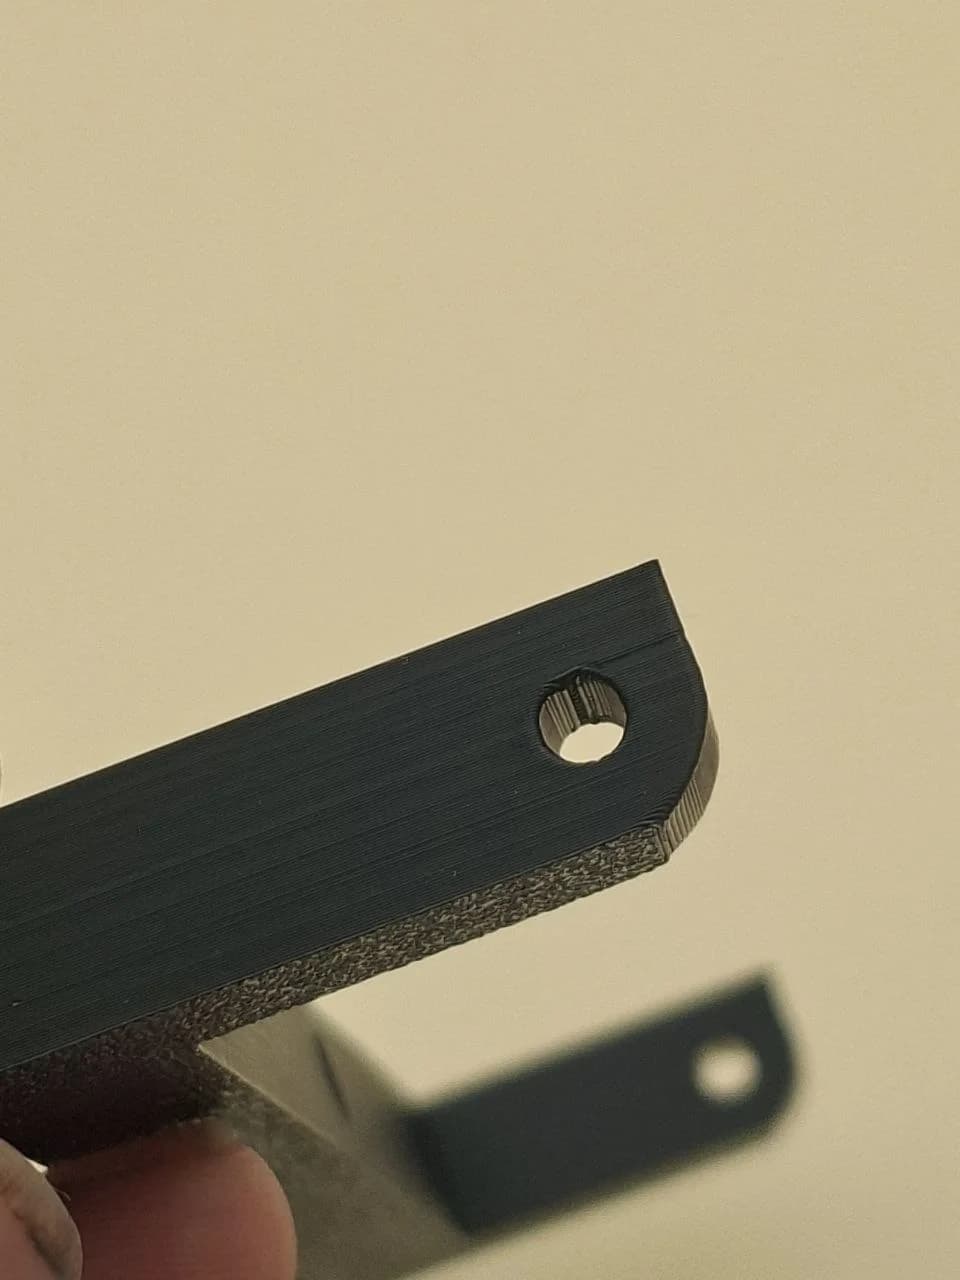
Schuine inspectie van versie 3 met zicht op de buitenwand, laaglijnen en het horizontale gat.
Versie 3, schuin: de buitenwand oogt rustiger, terwijl laaglijnen en sporen in het gat nog controleerbaar blijven.
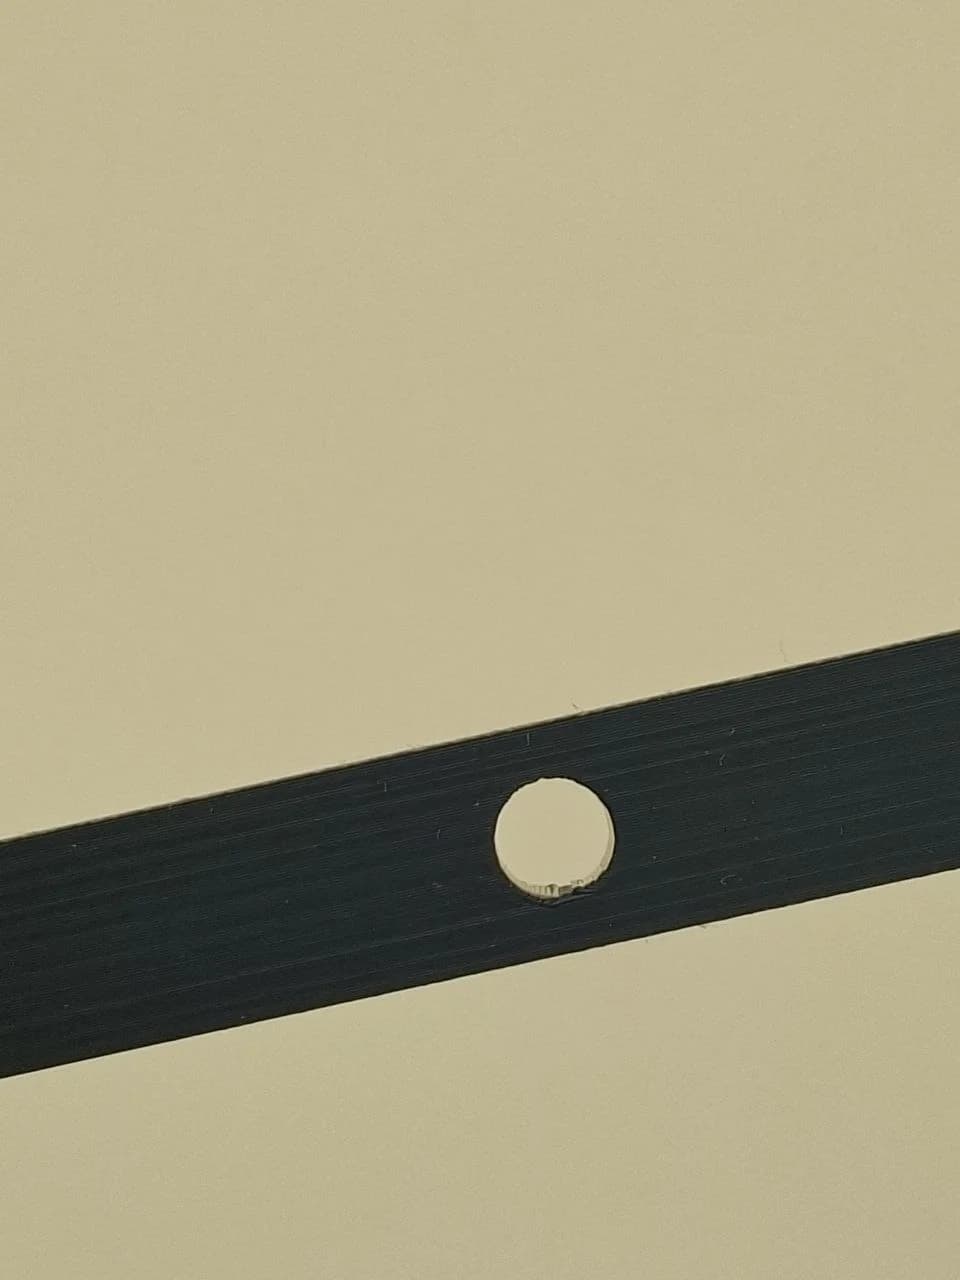
Close-up van versie 3 waarop laaglijnen en plaatselijke bridge- en seamsporen in het horizontale gat zichtbaar blijven.
Versie 3, close-up: de boring is verbeterd, maar binnenin blijven plaatselijke bridge- en seamsporen zichtbaar.
Detail van versie 3 met een lokale seammarkering aan de onderzijde van het horizontale gat.
Versie 3, seampositie: de naad is niet verdwenen maar aan de onderste, minder frontale zijde geconcentreerd.
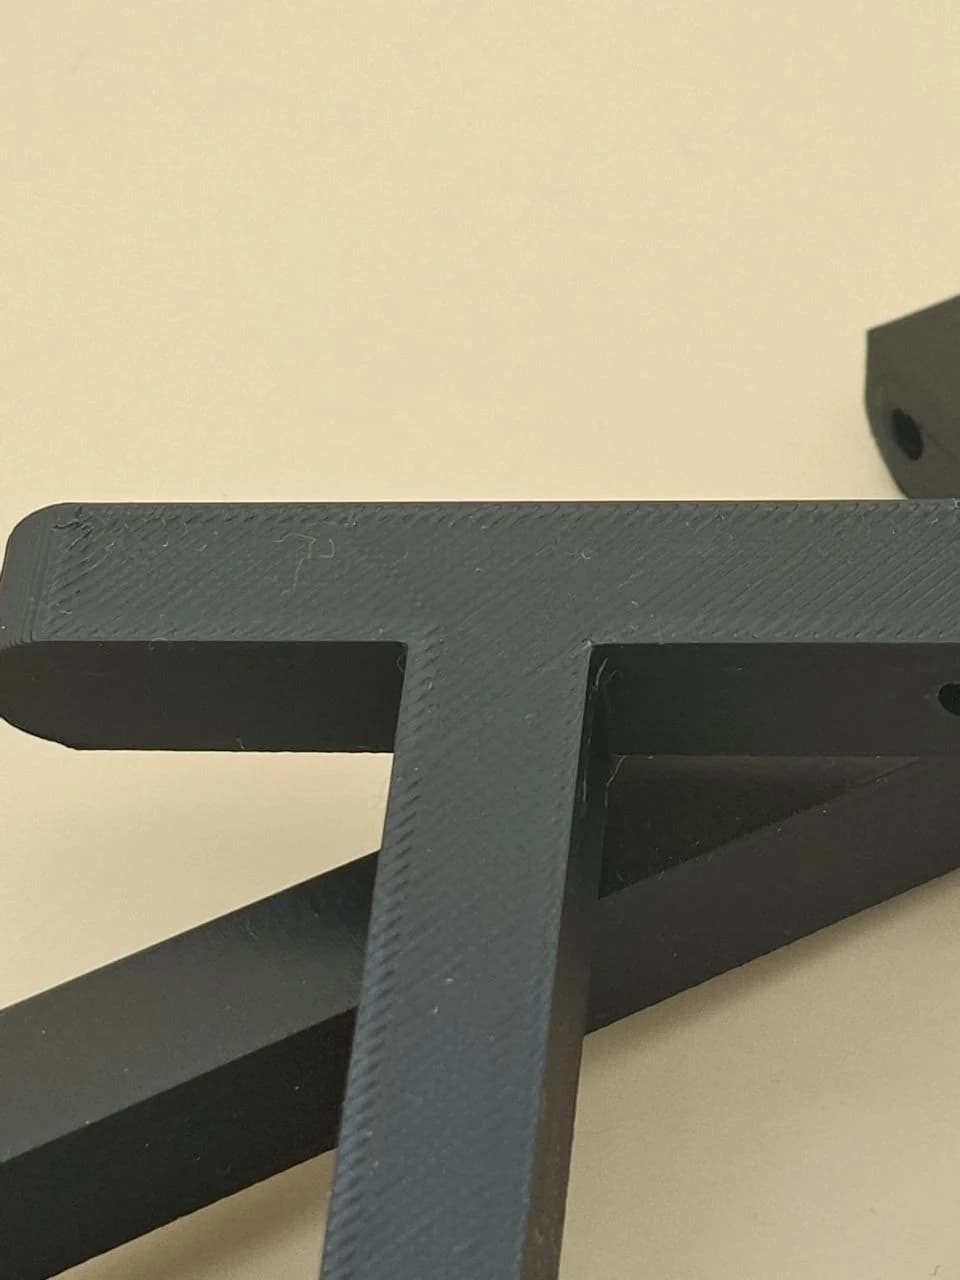
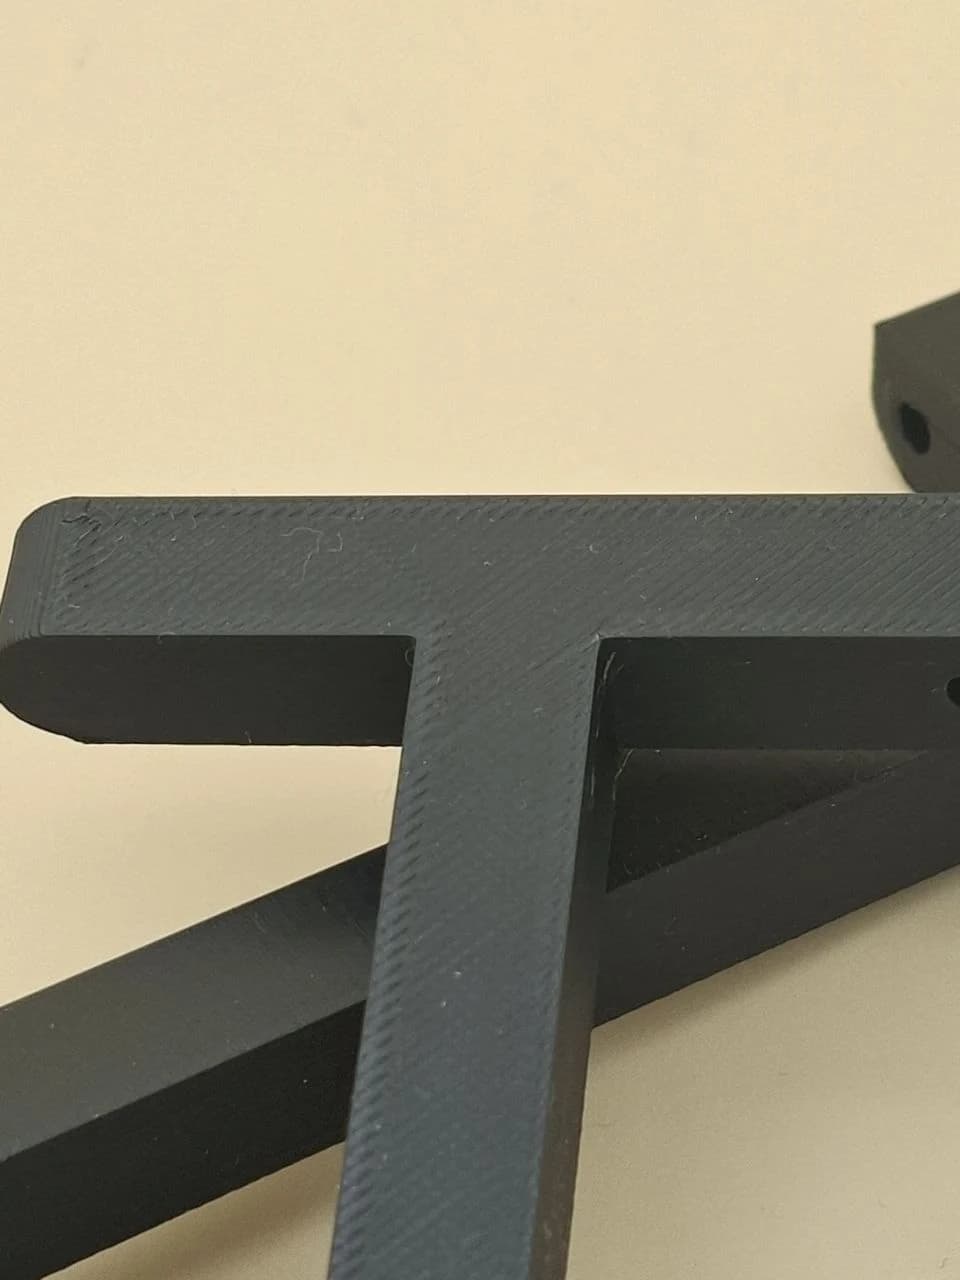
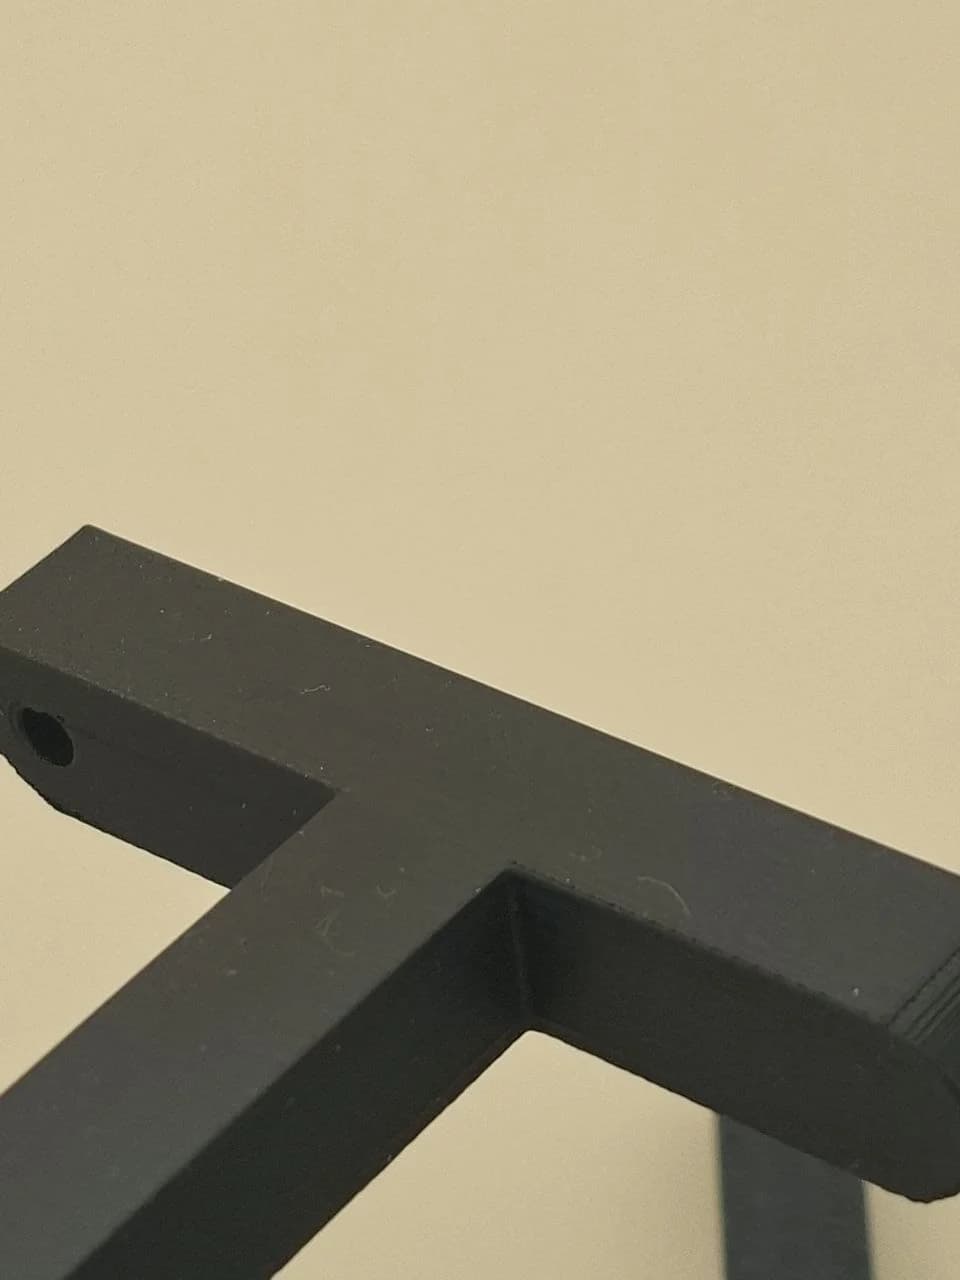
Bovenaanzicht van het gestreken bovenvlak van versie 3 met een rustiger matte afwerking en nog zichtbare FDM-textuur.
Versie 3, toplaag: de geteste ironing-instellingen maken het vlak rustiger; fijne FDM-lijnen blijven zichtbaar.

Direct overleg over jouw 3D-printbestand

Heb je een 3D-bestand, technische tekening of onderdeel met specifieke passingen, overspanningen of zichtkanten? We beoordelen de geometrie vooraf en bepalen samen of een teststuk of gerichte sliceraanpassing nodig is.
Projectstatus

Gepubliceerde klantreview

3D-printwerk voor architectuurontwerpen

Voor deze opdracht zijn meerdere architectuurmodellen geprint. De openbare Trustpilot-review beschrijft de kwaliteit en levering van dit werk.

Lees de review op Trustpilot

Bewijs uit de werkplaats

Waar en hoe dit werk gemaakt wordt.

Geen renders of stockfoto's: dit is de werkplaats in Groningen waar 3D-printwerk daadwerkelijk wordt beoordeeld, geprint en nabewerkt.

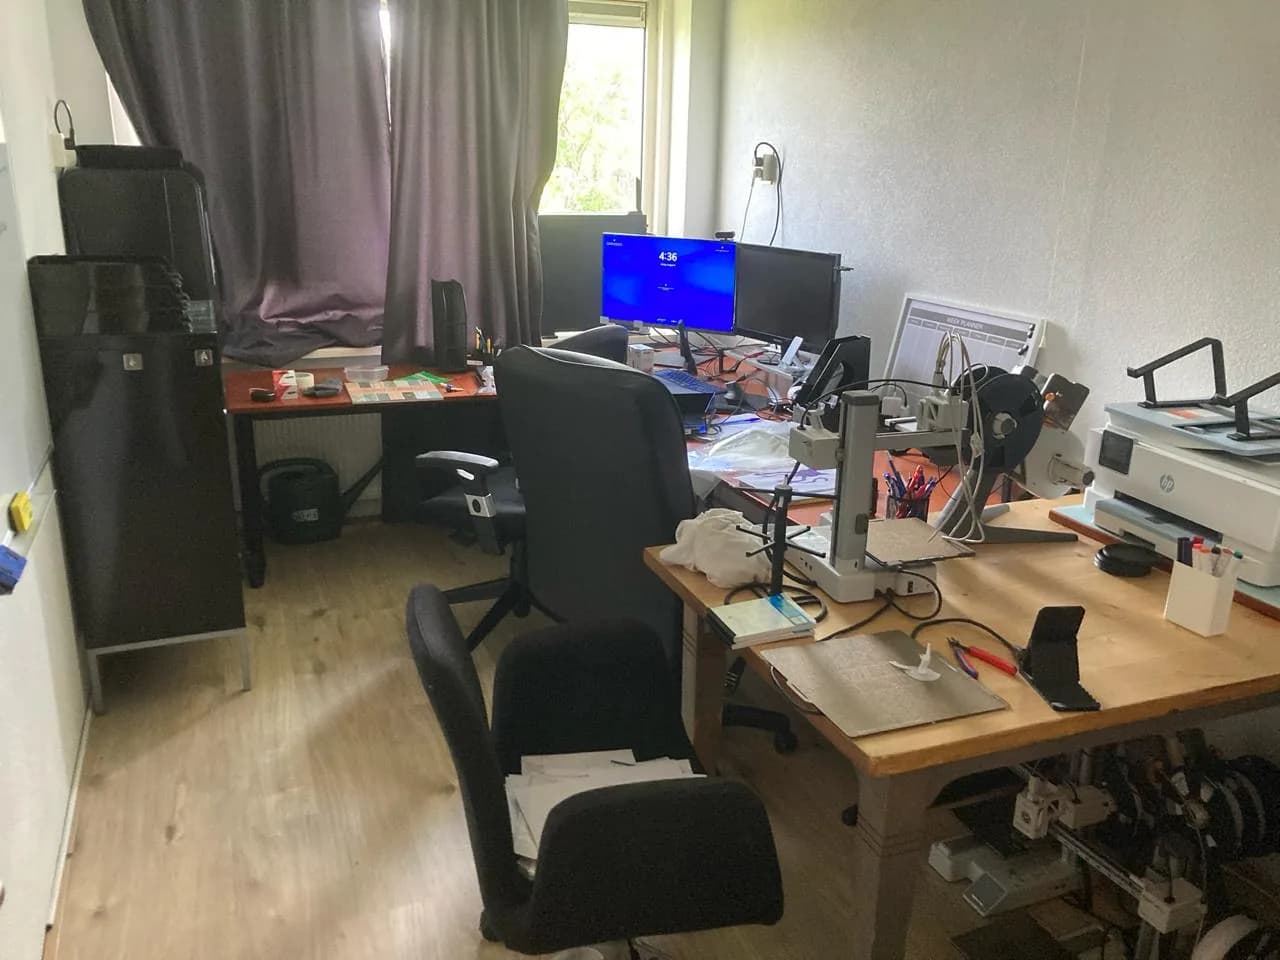
De werkplaats van OmniTechs in Groningen met 3D-printers, werkbank en monitoren.
De werkplaats in Groningen. Vier printers, een werkbank en de monitor waarop de slicer draait.
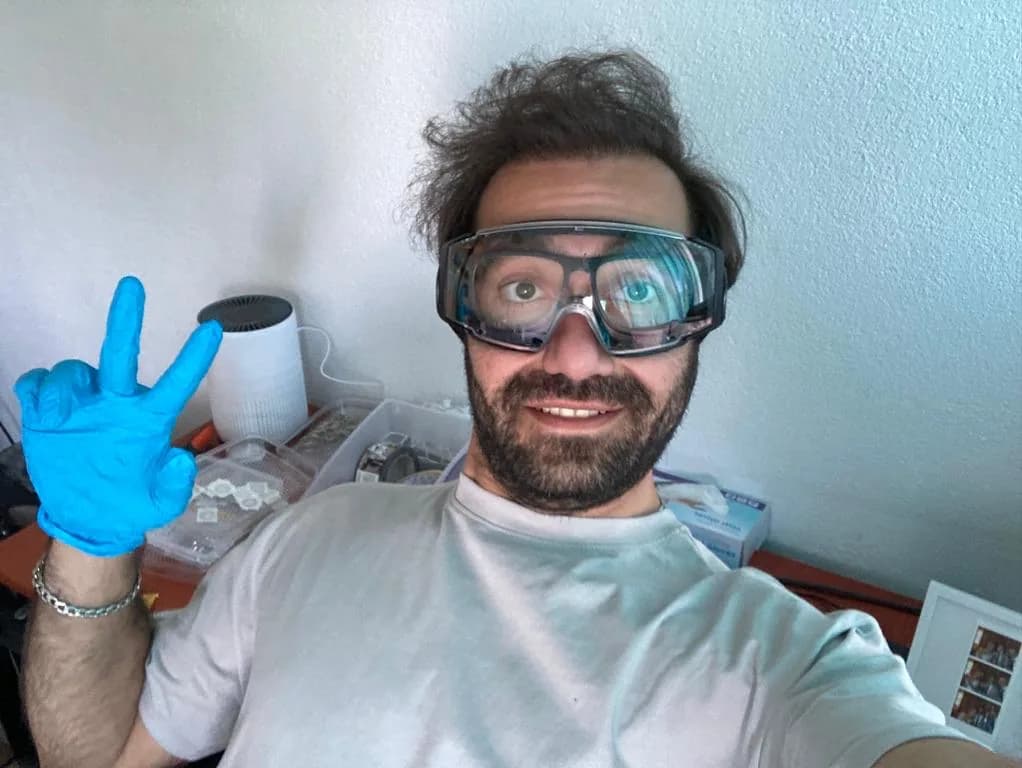
Sina Esfahani met veiligheidsbril en handschoen tijdens de nabewerking van 3D-prints.
Nabewerking gebeurt met de hand, met bril en handschoenen — niet door een machine die alles oplost.
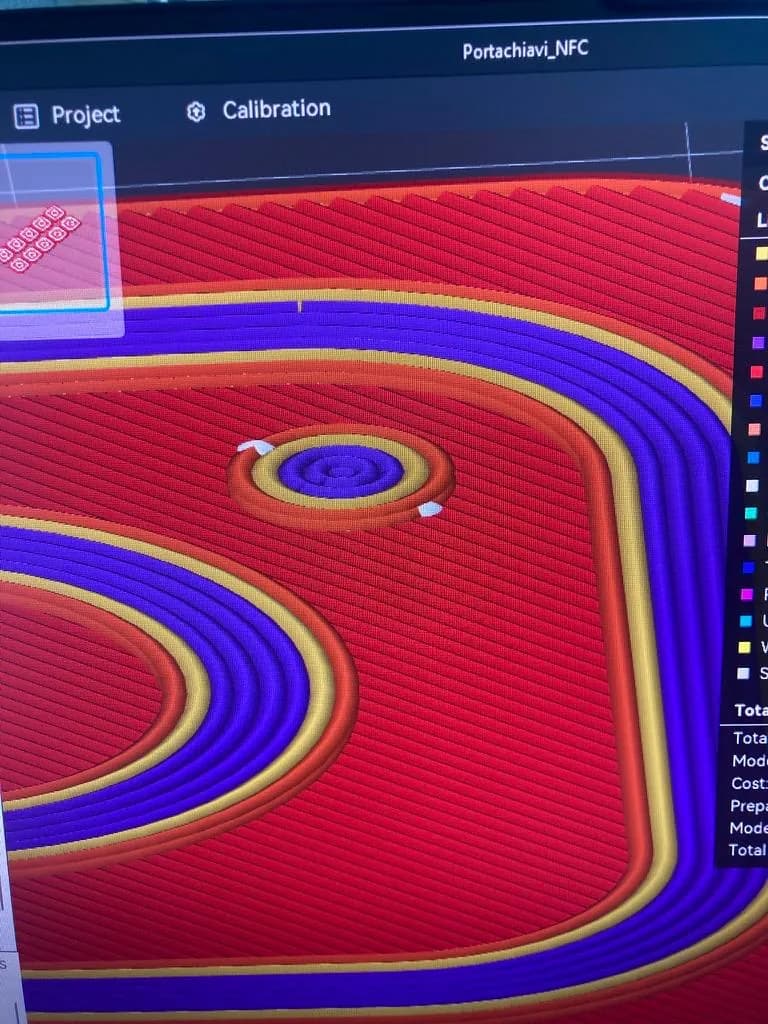
Slicer-weergave van de lagenopbouw van een sleutelhanger met uitsparing voor een NFC-inlay.
Lagenweergave in de slicer. De uitsparing waar de NFC-inlay in valt, wordt vóór de print bepaald.
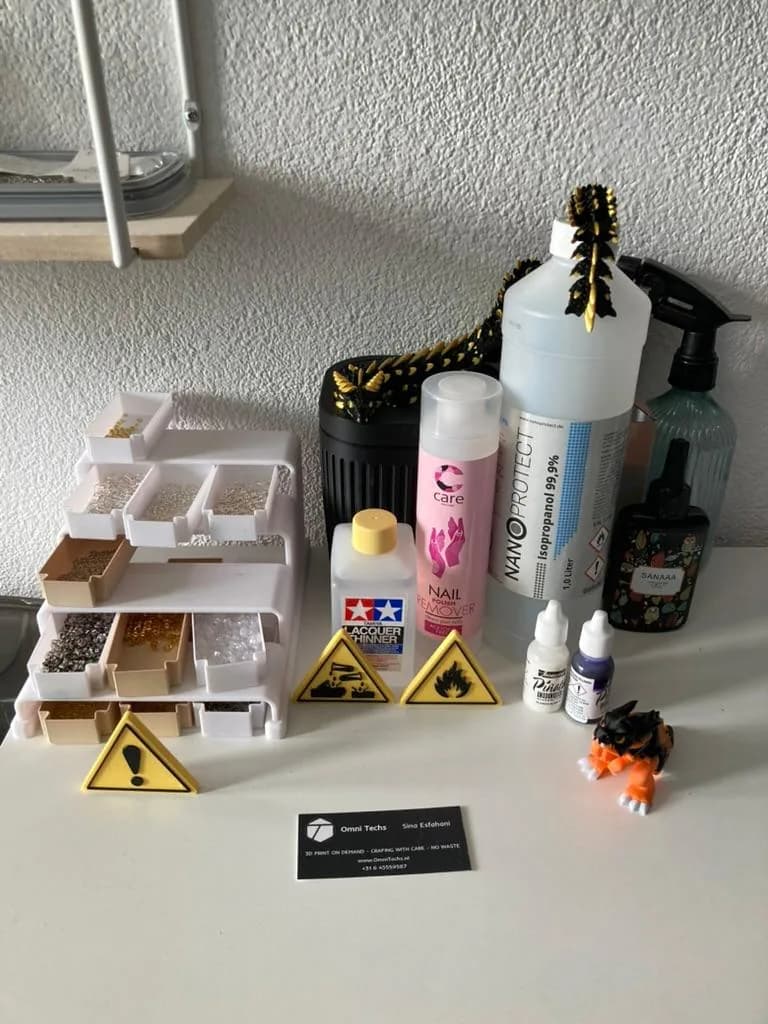
Afwerkstation met isopropanol, pigmenten, gesorteerde onderdelen en gevarenlabels.
Het afwerkstation: isopropanol, pigmenten, gesorteerde inserts en de gevarenlabels die erbij horen.
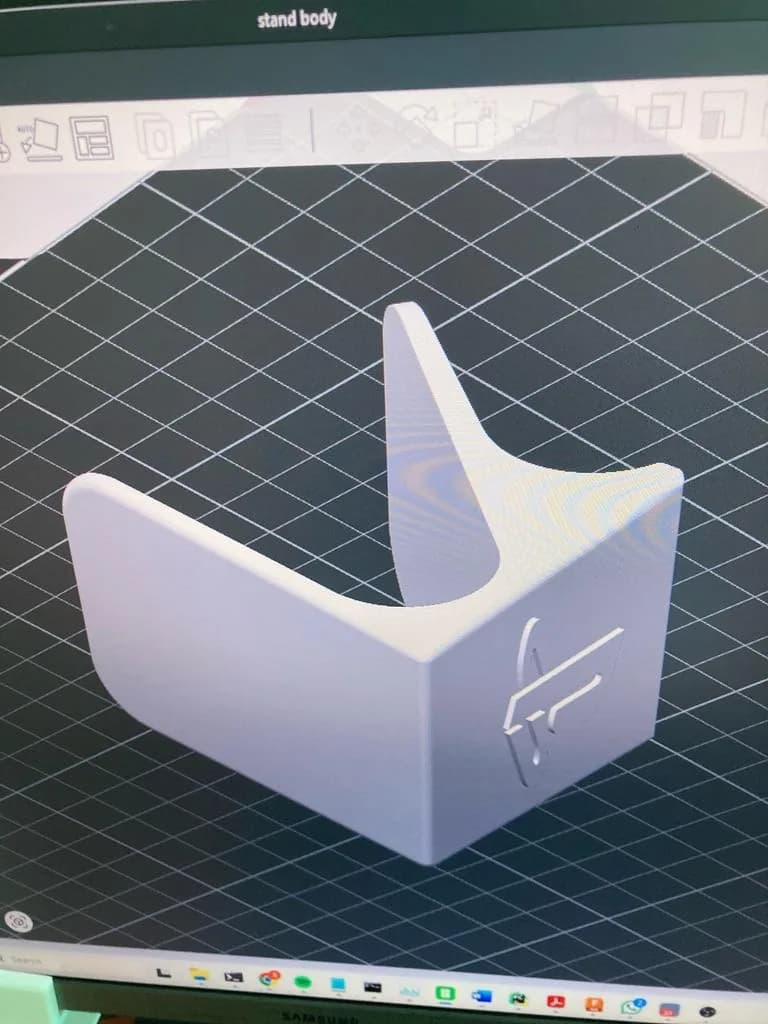
CAD-model van een inklapbare telefoonstandaard met ingegraveerd logo.
Eerst het model: een inklapbare standaard met het logo als uitsparing in de zijwand.
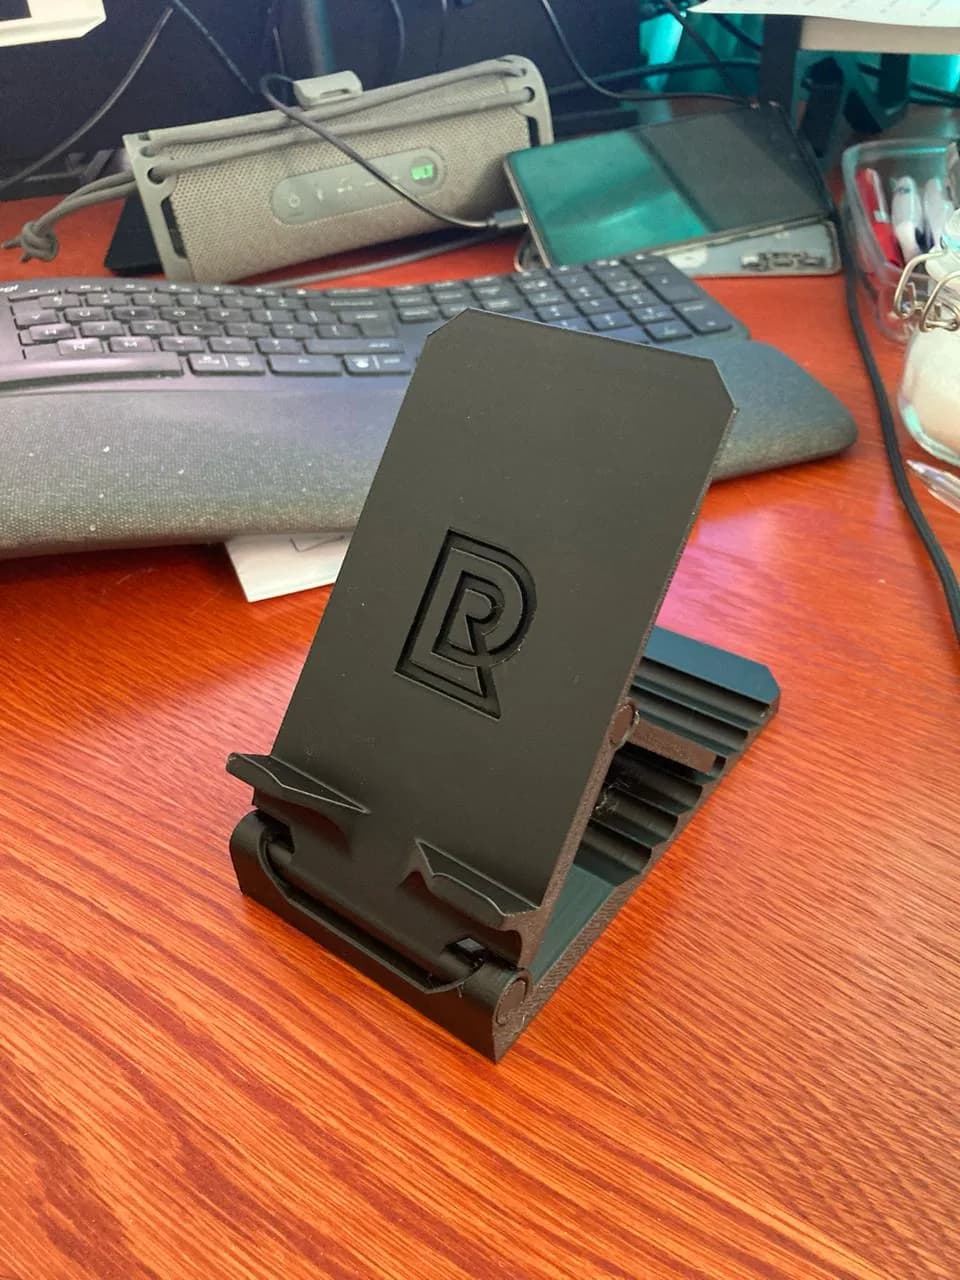
3D-geprinte telefoonstandaard in mat zwart met ingegraveerd logo, op een bureau.
Daarna het onderdeel. Hetzelfde model, geprint en ingeklapt op het bureau.
3D-geprinte behuizing met uitsparingen en clipverbindingen, in de hand gehouden.
Een functionele behuizing met clips en doorvoeren — geen decoratie, maar een onderdeel dat past.

Een technische blik, niet alleen een operator

Een bestand insturen en een printer laten draaien is het makkelijke deel. De vraag die daarvoor hoort te komen is: wat moet dit onderdeel doen, waar wordt het belast, en wat gebeurt er als het faalt? Die vraag stellen we bij elke aanvraag, niet alleen bij onderdelen die er al technisch uitzien.

Deze werkwijze is gevormd door een civieltechnische achtergrond, jarenlange ervaring met 3D-ontwerpsoftware en ruim twee jaar hands-on werk met FDM-3D-printen. Dat maakt geen enkele print een gecertificeerde constructieberekening, maar het betekent wel dat geometrie, belasting en faalrichting standaard worden meegewogen, niet als extra dienst.

Professionele aanbeveling

“Sina demonstrated an incredible aptitude for programming languages such as TCL and MATLAB, which he skillfully utilized to develop a civil engineering development tool.”

Mostafa FarajianMentor en afstudeerbegeleider tijdens Sina's onderzoek in aardbevingtechniek (civiele techniek)Oorspronkelijke LinkedIn-aanbeveling

Geen bestand in, print uit

Een STL- of 3MF-bestand is niet automatisch geschikt voor productie. Voor het printen bekijken we onder meer of wanddiktes en kleine details haalbaar zijn, of gaten en verbindingen genoeg tolerantie hebben, of overhangs en bruggen printbaar zijn, waar ondersteuning nodig is en welk oppervlak na het verwijderen daarvan zichtbaar blijft.

Zien we een duidelijk risico, dan bespreken we dat vóór de definitieve productie. Soms is een kleine aanpassing aan het model genoeg voor een sterkere of nettere print; soms adviseren we een ander materiaal of een andere printoriëntatie.

Sterkte is meer dan het infillpercentage

Een hoger infillpercentage klinkt sterker, maar vertelt maar een deel van het verhaal. Een onderdeel met veel infill kan nog altijd breken als de laagrichting verkeerd is gekozen, de wanden te dun zijn, of de belasting precies tussen de lagen werkt.

Bij functionele onderdelen kijken we daarom naar de combinatie van materiaal, wanddikte, aantal wandlijnen, printoriëntatie, laaghechting en geometrie, afgestemd op waar en hoe het onderdeel wordt belast. Vraagt een toepassing een gecertificeerde sterkteberekening of officiële test, dan bespreken we dat vooraf: een doordachte 3D-print vervangt geen certificering.

De eerste uitvoer is niet automatisch het eindproduct

Bij kritische maatvoering, pasvorm of een nieuwe verbinding accepteren we de eerste uitvoer niet zomaar als definitief. Waar nodig gebruiken we eerst een teststuk of een kleine proefprint om een risico te controleren, in plaats van blind de hele order te herhalen of blind goed te keuren.

Alleen een versie die voldoet aan de vooraf besproken eisen voor functie, pasvorm en zichtkwaliteit wordt als eindproduct geleverd.

Zichtkwaliteit is geen bijzaak

Zichtbare naden, supportsporen of een onrustige bovenlaag verdwijnen bij FDM-printen niet vanzelf, maar we accepteren ze ook niet klakkeloos als 'normaal voor 3D-printen'. Bij producten waar het uiterlijk telt, kiezen we bewust welke zijde de zichtzijde wordt, waar de laagnaad komt en waar eventuele support wordt geplaatst.

Een technisch correcte print kan er nog steeds onverzorgd uitzien. Daarom beoordelen we functie en uitstraling apart van elkaar, in plaats van aan te nemen dat het ene het andere automatisch goedmaakt.

Veelvoorkomende 3D-printfouten, en waar ze vandaan komen

De meeste printproblemen ontstaan niet tijdens het printen zelf, maar al bij materiaalkeuze, ontwerp, oriëntatie of instellingen. Een aantal die we structureel meewegen:

  • Warping: opgetrokken hoeken door bedhechting, geometrie of materiaalkeuze — te beoordelen vóór het printen, niet pas erna.
  • Zwakte tussen de lagen: een print kan er massief uitzien en toch langs de laaglijnen breken als belastingrichting en printrichting niet op elkaar zijn afgestemd.
  • Onderdelen die niet passen: gaten worden na het printen vaak kleiner dan in het bestand; kritische maten en toleranties horen daarom vooraf besproken te worden.
  • Zichtbare supportsporen: support kan nodig zijn, maar hoort niet zomaar op de belangrijkste zichtzijde te landen.
  • Zwakke schroefgaten: rond bevestigingspunten ontstaat vaak lokale spanning, die een hoger infillpercentage alleen niet oplost.
  • Verkeerd materiaal voor de omgeving: een onderdeel dat er na het printen goed uitziet, kan later alsnog vervormen door warmte, vocht of zonlicht als de gebruiksomgeving niet is meegewogen.
  • Een mooi model dat niet te printen is: extreem dunne wanden, losse kleine details of onrealistische overhangs horen vóór het printen besproken te worden, niet pas na een mislukte print.

Eerlijk advies, ook als 3D-printen niet de beste keuze is

Niet ieder onderdeel hoort 3D-geprint te worden. Is een ander materiaal, een andere productiemethode of een gespecialiseerde producent geschikter, dan zeggen we dat. Voor veiligheidskritische, dragende of medische toepassingen is een 3D-print niet automatisch gecertificeerd of getest; dat bespreken we vooraf, en we verwijzen waar nodig door.

Meer dan een printservice

OmniTechs combineert 3D-printen met digitale productontwikkeling. Heeft een product naast een fysiek onderdeel ook NFC, QR, een digitale pagina of automatisering nodig, dan kunnen die onderdelen van dezelfde oplossing worden gecombineerd in plaats van los bij verschillende partijen te worden geregeld.

Lokaal in Groningen, rechtstreeks contact met de maker

Reguliere kunststof 3D-prints worden geproduceerd in de eigen werkplaats in Groningen. Je bespreekt je aanvraag rechtstreeks met degene die het bestand beoordeelt, de instellingen bepaalt en het resultaat controleert: geen tussenpersoon en geen anonieme klantenservice.

Vaak gestelde vragen over kwaliteit en proces

Wordt iedere print meerdere keren gemaakt voordat ik hem krijg?

Nee. Bij eenvoudige of eerder bewezen onderdelen wordt direct geproduceerd. Bij kritische maatvoering, een nieuwe verbinding of een onbekend risico gebruiken we waar nodig eerst een teststuk. De eerste uitvoer wordt dus niet blind goedgekeurd, maar ook niet zonder reden helemaal herhaald.

Is 100% infill altijd het sterkst?

Niet per se. Sterkte hangt ook af van materiaal, wanddikte, printoriëntatie, laaghechting en geometrie. Een goed georiënteerd onderdeel met een passende wandopbouw kan in de relevante richting beter presteren dan een slecht ontworpen onderdeel met 100% infill.

Kunnen jullie mijn bestaande bestand controleren?

Ja. We beoordelen risico's rond wanddikte, overhangs, support, oriëntatie en maatvoering. Voor functionele onderdelen hebben we ook informatie over gebruik en belasting nodig om die beoordeling compleet te maken.

Welke nauwkeurigheid kunnen jullie garanderen?

Dat hangt af van vorm, afmetingen, materiaal, oriëntatie en toepassing, dus geven we geen vaste algemene tolerantie voor elk onderdeel. Is een maat kritisch, dan bespreken we die vooraf en bepalen we of een teststuk of maatcontrole nodig is.

Maken jullie ook veiligheidskritische onderdelen?

Een 3D-geprint onderdeel is niet automatisch gecertificeerd voor medische, dragende, elektrische of andere veiligheidskritische toepassingen. Is formele certificering of een gevalideerde belasting nodig, geef dat dan vooraf aan; soms is een gespecialiseerde producent dan de betere keuze.

Kan een 3D-print buiten gebruikt worden?

Dat hangt af van materiaal, blootstellingsduur, temperatuur, zonlicht, vocht en mechanische belasting. We vragen daarom naar de gebruiksomgeving voordat we een materiaal en aanpak adviseren.

Van bestand, onderdeel of idee naar een beoordeelde 3D-print.

Beschrijf wat het onderdeel moet doen, wat je al hebt en wanneer je het nodig hebt. We bevestigen eerst de ontbrekende eisen en het risico, en maken daarna een offerte.